


CNC машина за дупчење и глодање со фиксен зрак
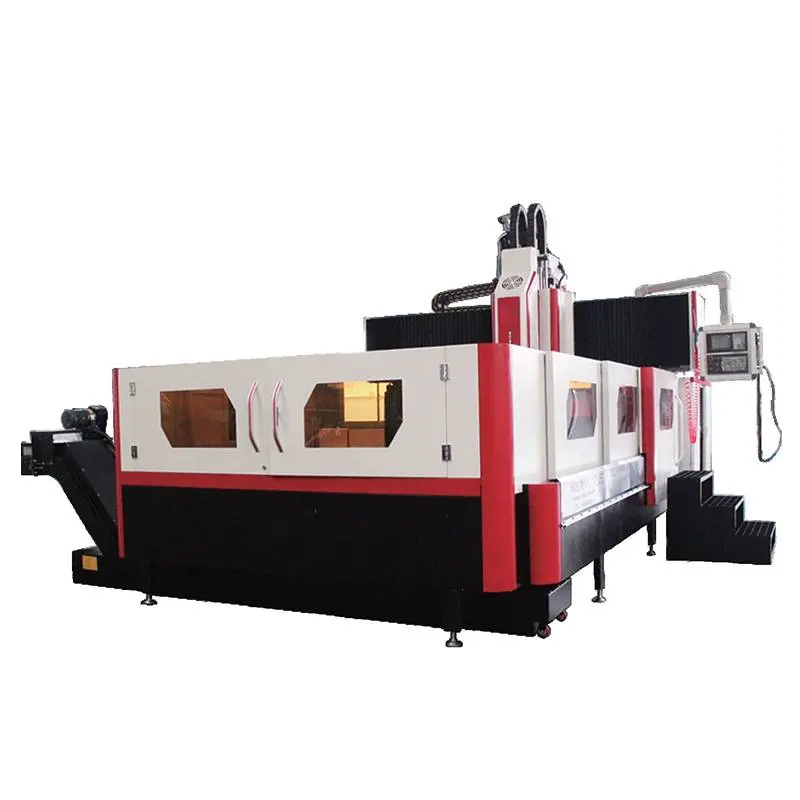
CNC машина за дупчење и глодање
Функција на машината и опис на карактеристиките
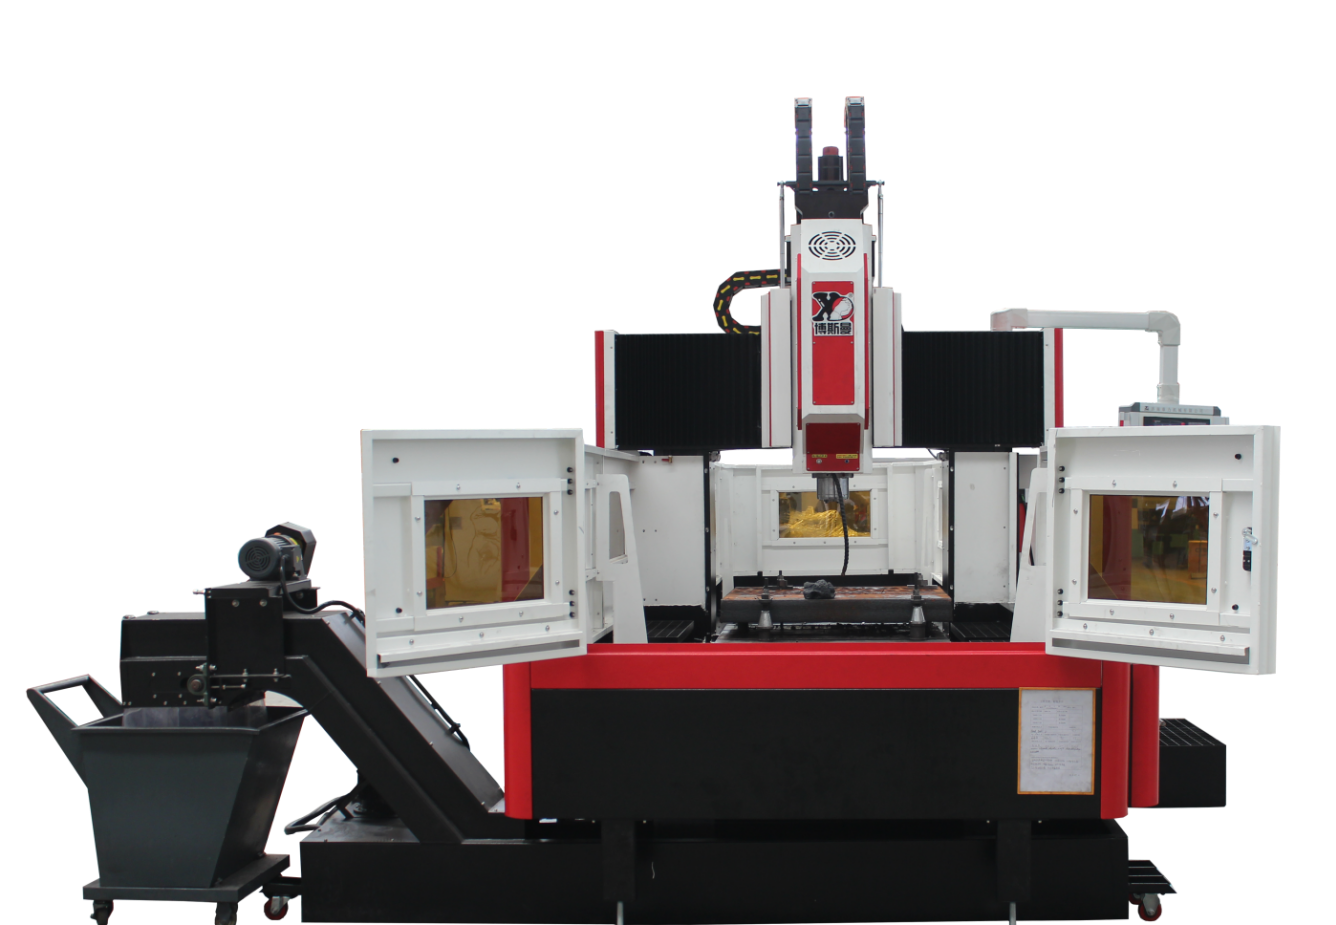
1) CNC машината за дупчење и глодање со портален CNC е опрема за обработка која интегрира напредни технологии како што се машини, електрична енергија и хидраулика. Главно се користи за обработка на калапи, прирабници, вентили, структурни делови итн. Широко се користи во грубата обработка и доработка на сложени делови како што се разни плочи, кутии, рамки, калапи итн. во индустријата за производство на машини. Оваа машинска алатка може да реализира хоризонтално (Y-оска) и вертикално движење (Z-оска) на вертикалната глава за глодање и масата. Триосна врска со лонгитудинално движење (X-оска). Може да се изврши повеќепроцесна обработка како што се глодање, дупчење, дупчење, цврсто набивање, развртување и длабинско вдлабнување. Целата машина има структура на портален рам, со висока цврстина и добро задржување на точноста. Таа е прв избор за обработка од страна на корисниците.
2) Општ распоред на машината
(1) Усвоена е структура на рамка од портален тип со фиксна греда, креветот е фиксиран, а двојниот столб и креветот се поврзани со завртки. Работната маса се движи по X-оската на креветот, главата се движи во Z-насока на седлото, а седлото и главата се движат во Y-насока на гредата.
(2) Главните големи делови на машинската алатка: подлога, столб, греда, седло и глава се од високоцврсти материјали од леано железо. Овие големи делови се оптимизирани со 3D компјутерски софтвер, со разумен распоред на ребрата и целосни процеси на термичка обработка за да се елиминира преостанатиот стрес. За да се обезбеди дека целата машина има доволна цврстина, цврстина и висока стабилност, отпорност на вибрации на сечење.
3) Кревет-работна маса
(1) Креветот е направен од високоцврст материјал од леано железо HT250, со користење на компјутерски тродимензионален оптимизација потпомогнат дизајн, ребрата се разумно распоредени, а неговата цврстина и цврстина се подобрени.
(2) Парот водилки на X-оската користи увезени линеарни водилки за тешки услови, со низок коефициент на динамичко и статичко триење, висока чувствителност на масата, ниски вибрации при голема брзина, мала брзина без ползење, висока точност на позиционирање и одлични перформанси на серво погонот: во исто време, капацитетот на оптоварување е голем, а отпорноста на вибрации при сечење е добра.
(3) Погон на X-оската - серво моторот е поврзан со топчестиот завртка преку редукторот, кој ја движи работната маса да се движи напред-назад на платформата за да се реализира движењето на погонот на X-оската и претходно да се истегне завртката за да се подобри цврстината.
4) Греда
(1) Попречната греда и столбот се интегрирани во структурата на рамката на порталот, користејќи материјал од леано железо HT250 со висока цврстина, ребрата се распоредени разумно и имаат доволна цврстина на свиткување и торзија.
(2) Парот водилки на гредата користи тешка линеарна водилка.
(3) Погон на Y-оската - серво моторот е директно поврзан со топчестиот завртка преку спојката, а топчестиот завртка го движи седлото за да се движи лево и десно на гредата за да се реализира движењето на напојувањето на Y-оската.
5) Глава на држачот
(1) Главата на држачот користи линеарна водилка со ролер за тешки услови на работа, која има висока цврстина на движење, висока точност на позиционирање и добра стабилност при мала брзина.
(2) Погон на Z-оската - серво моторот е директно поврзан со топчестиот завртка преку спојката, а топчестиот завртка ја движи главата на држачот за да се движи нагоре и надолу по седлото за да се реализира погонот на Z-оската. Моторот на Z-оската има функција за автоматско сопирање. Во случај на прекин на електричната енергија, вратилото на моторот е цврсто држено за да се спречи ротирање.
(3) Групата вретена користи вретено со брзо внатрешно ладење од Тајван Џианчун со висока прецизност и високи перформанси. Главното вратило го држи ножот за пеперутката-пружина на главното вратило со сила на затегнување што дејствува на клинчето за влечење на рачката на алатот преку механизмот за закопчување од четири дела, а лабавата алатка користи пневматски метод.
6) Пневматски систем
Се користи за олабавување на алатот на вретеното.
7) Заштита на машината
Шината на креветот (X-оска) е изработена од телескопски заштитен капак од не'рѓосувачки челик;
Водилката на гредата (Y-оска) има флексибилна заштита на органите.
8) Подмачкување
(1) Триосните лежишта X, Y, Z се подмачкани.
(2) Триосните водилки X, Y, Z се подмачкуваат со масло.
(3) Паровите на триосни топчести завртки X, Y, Z се подмачкуваат со масло.
9) CNC систем
CNC системот е стандардно опремен со систем за контрола и погон Beijing Kaiendi, со комплетни функции и лесно ракување; стандарден RS-232 комуникациски интерфејс, USB приклучок и поврзан софтвер.
Систем за филтрирање
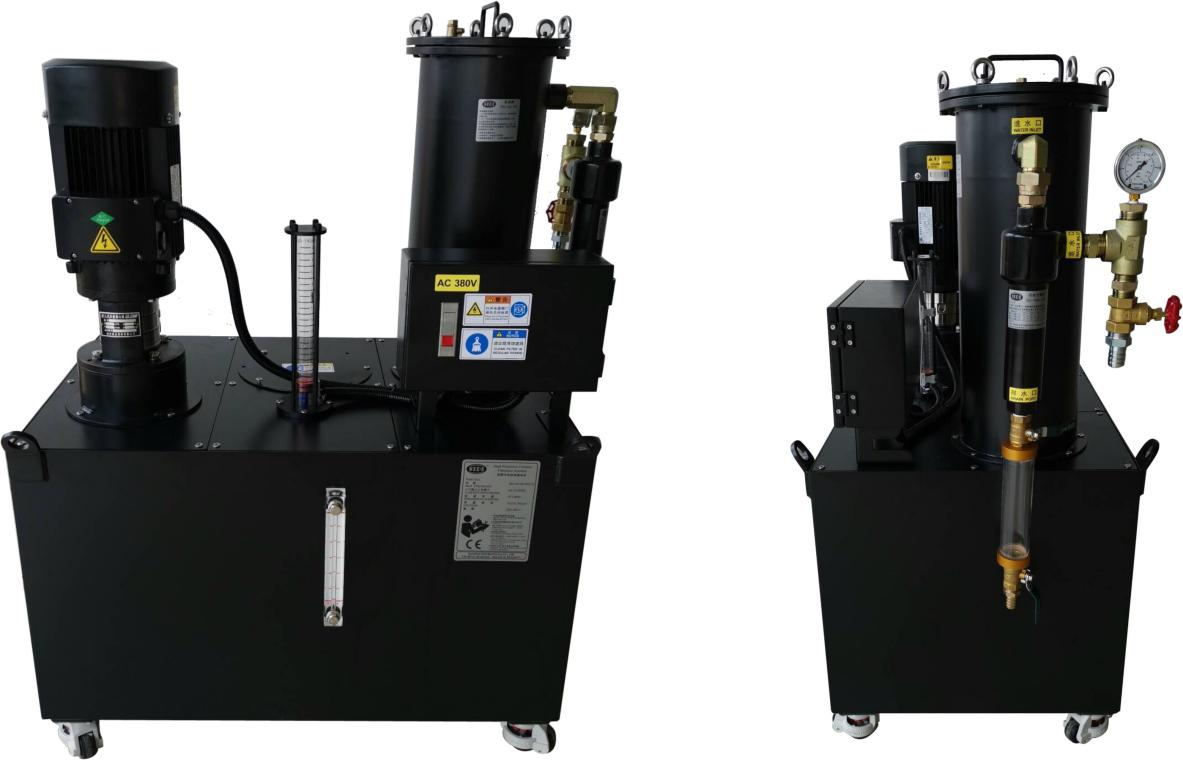
Оваа машинска алатка е опремена со централен систем за филтрирање на вода, кој може ефикасно да ги филтрира нечистотиите во течноста за ладење. Внатрешниот систем за прскање вода може да спречи заплеткување на железните иглички на алатката за време на обработката, да го намали абењето на алатката, да го продолжи животниот век на алатката и да ја подобри завршната обработка на површината на обработениот дел. Игличката за излез на вода под висок притисок на врвот на алатката може добро да ја заштити површината на обработениот дел, да го заштити брзото ротирачки спој, да спречи нечистотиите да го блокираат ротирачкиот спој и да го подобри целокупниот квалитет на обработениот дел и да ја подобри ефикасноста на работата. (Забележете дека сликата е физичка слика од системот за филтрирање)
Спецификација
| Модел | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Работна големина (мм) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Максимално оптоварување (кг) | 7000 | 7000 | 7000 | 7000 | |
| Т-слот (мм) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Максимално движење на оската X на масата (мм) | 2200 | 2200 | 2600 | 4000 | |
| Максимално движење на Y-оската на масата (мм) | 1600 | 2200 | 2500 | 2600 | |
| Максимален ход на вретеното - Z-оска (мм) | 600 | 600 | 600 | 600/1000 | |
| Растојание од крајот на вретеното до работната маса (мм) | Максимум | 800 | 800 | 800 | 800 |
| Минимум | 200 | 200 | 200 | 200 | |
| Тапер (7:24) | БТ50 | БТ50 | БТ50 | БТ50 | |
| Брзина на вретеното (вртежи во минута) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Моќност на вретеното (kW) | 22 | 22 | 22 | 22 | |
| Макс. U-дупчалка (мм) | φ90 | φ90 | φ90 | φ90 | |
| Максимално удирање (мм) | М36 | М36 | М36 | М36 | |
| Опсег на брзина на сечење | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Брзо движење (м/мин) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Имплементација на националните стандарди GB/T18400.4(m/min) | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | |
| Тежина (Т) | 16,5 | 21 | 24 | 40 | |
Инспекција на квалитет
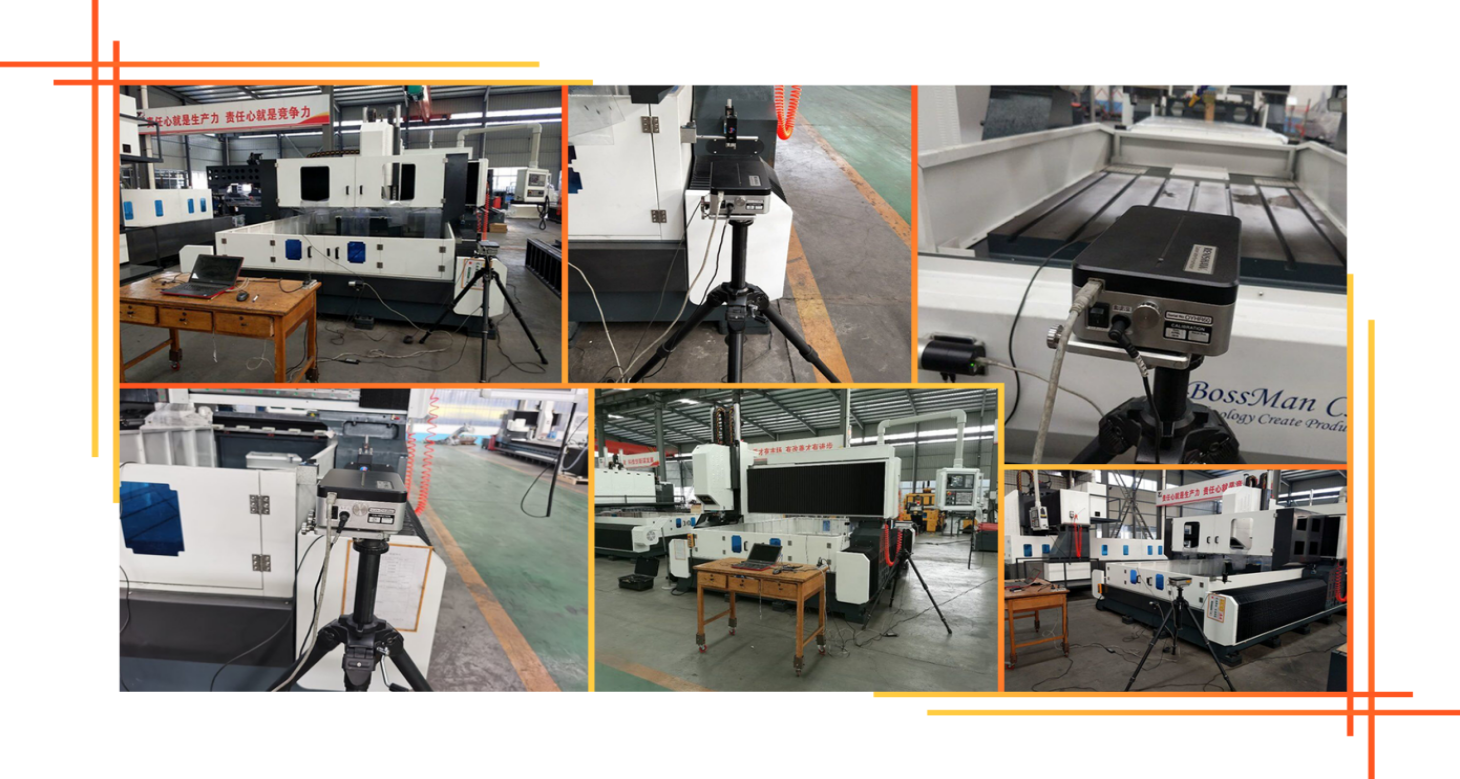
Секоја машина на Bosman е калибрирана со ласерски интерферометар од британската компанија RENISHAW, кој прецизно ги проверува и компензира грешките во наклонот, обратниот удар, точноста на позиционирањето и точноста на повтореното позиционирање за да се обезбеди динамичка, статичка стабилност и точност на обработката на машината. . Тест на топчеста прачка Секоја машина користи тестер на топчеста прачка од британската компанија RENISHAW за да ја корегира вистинската точност на кругот и геометриската точност на машината, и истовремено да извршува експерименти со кружно сечење за да се обезбеди точноста на 3D обработката и точноста на кругот на машината.
Околина за користење на машински алатки
1.1 Барања за заштита на животната средина на опремата
Одржувањето на константно ниво на собна температура е суштински фактор за прецизна обработка.
(1) Достапната амбиентална температура е -10℃ ~35 ℃Кога температурата на околината е 20℃влажноста треба да биде 40~75%.
(2) За да се одржи статичката точност на машинската алатка во рамките на наведениот опсег, оптималната температура на околината треба да биде 15° C до 25° C со температурна разлика
Не треба да надминува± 2 ℃/ 24 часа.
1.2 Напон на напојување: 3-фазен, 380V, флуктуација на напонот во рамките на± 10%, фреквенција на напојување: 50HZ.
1.3 Доколку напонот во областа на употреба е нестабилен, машинската алатка треба да биде опремена со регулирано напојување за да се обезбеди нормално функционирање на машинската алатка.
1.4. Машинската алатка треба да има сигурно заземјување: жицата за заземјување е бакарна жица, дијаметарот на жицата не треба да биде помал од 10 mm.², а отпорот на заземјување е помал од 4 оми.
1.5 За да се обезбеди нормално работење на опремата, ако компримираниот воздух од изворот на воздух не ги исполнува барањата на изворот на воздух, треба да се додаде сет уреди за прочистување на изворот на воздух (одвлажнување, одмастување, филтрирање) пред влезот за воздух на машината.
1.6. Опремата треба да се чува подалеку од директна сончева светлина, вибрации и извори на топлина, како и подалеку од високофреквентни генератори, електрични апарати за заварување итн., со цел да се избегне дефект во производството на машината или губење на точноста на машината.
Пред и потоа услуга
1) Пред услугата
Преку проучување на барањата и потребните информации од клиентите, а потоа и повратни информации до нашите инженери, техничкиот тим на Босман е одговорен за техничка комуникација со клиентите и формулирање на решенија, помагајќи им на клиентите во изборот на соодветно решение за машинска обработка и соодветни машини.
2) По услугата
A. Машината има едногодишна гаранција и платено доживотно одржување.
Б. Во текот на едногодишниот гарантен период откако машината ќе пристигне во одредиштето, BOSSMAN ќе обезбеди бесплатни и навремени услуги за одржување на разни не-вештачки дефекти на машината и навремена замена на сите видови не-вештачки оштетени делови бесплатно. Дефектите што ќе се појават надвор од гарантниот период ќе бидат поправени по соодветни трошоци.
C. Техничка поддршка во рок од 24 часа преку интернет, преку ТМ, Skype, е-пошта, решавање на релевантните прашања на време. Доколку не може да се реши, BOSSMAN веднаш ќе организира инженер за постпродажба да пристигне на лице место за поправка, а купувачот треба да плати за VISA картичката, авионските билети и сместувањето.
Веб-страница на клиентот

Категории на производи
-

Центар за обработка со висока цврстина на CNC од серијата VC со...
-

Линеарен водич за хоризонтални подвижни колони од серијата HP...
-

Линеарен водич за хоризонтални подвижни колони од серијата HT...
-

VS серија со четири ленти за тешка CNC машинска обработка...
-

CNC машински центар од серијата V со висока цврстина
-

Центар за обработка со двојна колона од серијата X со CNC
-

Хоризонтален 5-осен CNC машински центар TKG1600
-

CNC вертикално стружење и глодање на композитен центар...
-

Центар за високобрзи CNC обработка GM серија
-

CNC глодање со голема брзина GT серија
-

CNC струг со двојно вретено SK32
-

CNC вертикален центар за обработка RFTV510 за тркала...