


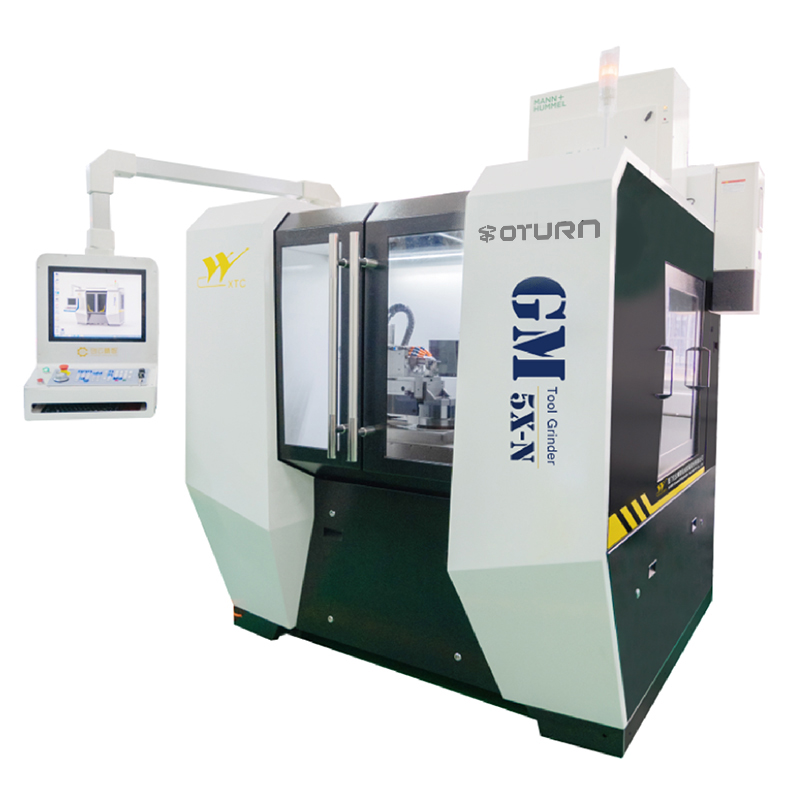
GM5X-N 5-осна CNC машина за брусење
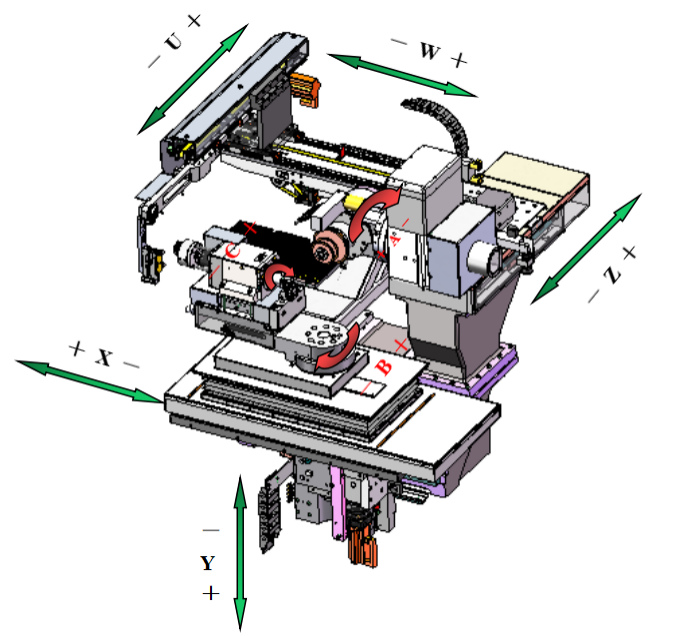
Mдијаграм на структурата на Аинна машина
Опсег на примена
Оваа машина произведува фрези и дупчалки, погодни за обработка на тврди легури и материјали од брзорезен челик.
Циклуси на производство на алатки и повторно мелење
1. Стандардни крајни глодалки: жлебување, откосување со лопата, острење со гребло, острење на долниот раб, дигитализација, повторно брусење.
2. Стандардна бургија: жлебување, намалување на надворешниот дијаметар, острење на врвот, дигитализација и брусење.
1. Технички спецификации
| бр. | Содржина | Барање | Број | Единица |
| 1.1 | Димензии на работниот дел | |||
| 1.1.1 | Должина на стегање | ≤ | 230 | mm |
| 1.1.2 | Дијаметар на стегање | помеѓу | 2-20 | mm |
| 1.1.3 | Должина на мелење | ≤ | 150 | mm |
| 1.1.4 | Дијаметар на мелење | помеѓу | 0,2-12 | mm |
| 1.2 | Вретено за мелење | |||
| 1.2.1 | Тип на погон | Точно | директен погон | - |
| 1.2.2 | Моќ | номинална моќност | 13.6 | kW |
| 1.2.3 | Ладење | Точно | Ладено со масло | - |
| 1.2.4 | Контрола на брзината на тркалото за мелење | Точно | Бесконтактна брзина | - |
| 1.2.5 | Брзина | помеѓу | 0-10000 | вртежи во минута |
| 1.2.6 | Број на глави за мелење на вретеното | Точно | 2 | парчиња |
| 1.3 | Брусилка | |||
| 1.3.1 | Дијаметар | ≤ | 150 | mm |
| 1.3.2 | Максимален број на брусни тркала по вретено | ≤ | 4 | парчиња |
| 1.3.3 | Дијаметар на вретеното на брусилките | Точно | 25 | mm |
| 1.3.4 | Програмски контролирано снабдување со течноста за ладење | Точно | Да | - |
| 1.3.5 | Број на млазници за течноста за ладење | ≥ | 3 | парчиња |
| 1.4 | Систем за стегање на работниот дел | |||
| 1.4.1 | Систем за стегање | Точно | Хидрауличен, автоматски | - |
| 1.4.2 | Стегач за стегање | Точно | ШАУБЛИН W20 | - |
| 1.4.3 | Тип на погон | Точно | директен погон | - |
| 1,5 | Параметри на оската | |||
| 1.5.1 | Тип | Точно | линеарен | - |
| 1.5.2 | Патување по X-оската | ≤ | 280 | mm |
| 1.5.3 | Патување по Z-оската | ≤ | 130 | mm |
| 1.5.4 | Патување по Y-оската | ≤ | 230 | mm |
| 1.5.5 | Резолуција на XYZ оската | Точно | 0,0001 | mm |
| 1.5.6 | Брзина на оската XYZ | ≤ | 10 | м/мин |
| 1.5.7 | Патување на А-оската | ≤ | 360 | степен |
| 1.5.8 | Резолуција на А-оската | Точно | 0,0001 | степен |
| 1.5.9 | Брзина на А-оската | ≤ | 300 | вртежи во минута |
| 1.5.10 | Патување на B-оската | ± | 210 | степени |
| 1.5.11 | Брзина на B-оската | ≤ | 12 | вртежи во минута |
| 1.6 | Систем за товарење и истовар | |||
| 1.6.1 | Систем за товарење и истовар | Точно | Роботска рака од типот на решетка | - |
| 1.6.2 | Број на послужавници | Точно | 2 | парчиња |
| 1.6.3 | Автоматско вчитување и растоварување на дијаметарот на работното парче | Помеѓу | 2-12 | mm |
| 1.6.4 | Автоматско вчитување и истовар на должината на работниот дел | ≤ | 40-200 | mm |
| 1.6.5 | Максимален број на работни парчиња | ≤ | 300 | парчиња |
| 1.6.6 | Софтвер | Точно | Да | - |
| 1.7 | Други компоненти | |||
| 1.7.1 | Способност за откривање на работни парчиња на машински алати | Точно | Да | - |
| 1.7.2 | Централизиран автоматски систем за подмачкување | Точно | Да |
|
| 1.7.3 | Трибојна сигнална ламба | Точно | Да | - |
| 1,8 | Опционално | |||
| 1.8.1 | Опрема за одвојување на маслена магла | Точно | Опционално | - |
| 1.9 | Контрола | |||
| 1.9.1 | Контролен систем | Точно | NUM-Флексиум+68 | - |
| 1.9.2 | Оперативен панел | Точно | Екран на допир | - |
| 1.9.3 | Дигитална контролна оска | Точно | Да | - |
| 1.9.4 | Приказ во боја | Точно | Да | - |
| 1.9.5 | Големина на екранот | Точно | 19 | инч |
| 1.10 | Софтверски модул за мелење алатки | |||
| 1.10.1 | Едноставни секачи за глодање | Точно | Да | - |
| 1.10.2 | Едноставни вежби | Точно | Да | - |
| 1.10.3 | Режим на автоматско откривање на сондата | Точно | Да | - |
| 1.11 | Електрични параметри на опремата | |||
| 1.11.1 | Напон | Точно | 380±10% | V |
| 1.11.2 | Фреквенција | Точно | 50±10% | Hz |
| 1.11.3 | Моќ | ≤ | 25 | KW |
| 1.12 | Димензии | |||
| 1.12.1 | Должина | ≤ | 2000 | mm |
| 1.12.2 | Ширина | ≤ | 2 800 | mm |
| 1.12.3 | Висина | ≤ | 2 200 | mm |
| 1.12.4 | Квалитет | ≤ | 4 750 | kg |
2. Стандардна листа за конфигурација
| бр. | Содржина | Модел | Бренд | Број | ||
| 2.1 | Машинска алатка | |||||
| 2.1.1 | Конфигурација на X-оската | |||||
| 2.1.1.1 | - Завртка за шипка | Прилагодено | НСК | 1 парче | ||
| 2.1.1.2 | - Железница | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | ШНИБЕРГЕР | 2 парчиња | ||
| 2.1.1.3 | - Оптичка скала | LC483-370 | ХАЈДЕНХАЈН | 1 парче | ||
| 2.1.2 | Конфигурација на Y-оската | |||||
| 2.1.2.1 | - Завртка за шипка | Прилагодено | НСК | 1 парче | ||
| 2.1.2.2 | - Железница | 1×MR35-C2-600-20-20-G2-V2+MRK | ШНИБЕРГЕР | 2 парчиња | ||
| 2.1.2.3 | - Оптичка скала | LC483-370 | ХАЈДЕНХАЈН | 1 парче | ||
| 2.1.3 | Конфигурација на Z-оската | |||||
| 2.1.3.1 | - Завртка за шипка | Прилагодено | НСК | 1 парче | ||
| 2.1.3.2 | - Железница | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | ШНИБЕРГЕР | 2 парчиња | ||
| 2.1.3.3 | - Оптичка скала | LC483-370 | ХАЈДЕНХАЈН | 1 парче | ||
| 2.1.4 | Конфигурација на C-оската | |||||
| 2.1.4.1 | - Кодер за агол | ECN113 | ХАЈДЕНХАЈН | 1 парче | ||
| 2.1.4.2 | - Мотор со директен погон | MSP-1000-2-002-158 | ЕМБ | 1 парче | ||
| 2.1.5 | Грамофон со B-оска | WDC-C180 | Гутиан | 1 парче | ||
| 2.1.5 | Грамофон со А-оска | WDC-C200L | Гутиан | 1 парче | ||
| 2.1.6 | Електрично вретено со двојна глава со перманентен магнет | Номинална моќност 7,1KW | Чуангјун | 1 парче | ||
| 2.1.7 | Двоосен манипулатор за решетка | - | Чуангјун | 1 парче | ||
| 2.1.8 | Послужавник | 148-LP-D4 | Чуангјун | 2 парчиња | ||
| 2.1.9 | Послужавник | 148-LP-D6 | Чуангјун | 2 парчиња | ||
| 2.1.10 | Послужавник | 148-LP-D8 | Чуангјун | 2 парчиња | ||
| 2.1.11 | Стегачка вилица | D0.5-3.2/D3.0-7.0/D7-13 | Чуангјун | 1 сет | ||
| 2.1.12 | Високопрецизен V-блок | (3-5) | Чуангјун | 1 парче | ||
| 2.1.13 | Високопрецизен V-блок | (5-7) | Чуангјун | 1 парче | ||
| 2.1.14 | Високопрецизен V-блок | (6-12) | Чуангјун | 1 парче | ||
| 2.1.15 | Колет | D4W20 (80-00004) | ШАУБЛИН | 1 парче | ||
| 2.1.16 | Сонда | TS150 | ХАЈДЕНХАЈН | 1 парче | ||
| 2.1.17 | Шипка за мелење тркало (долга) | 119×∅31,75×∅96мм | Чуангјун | 1 парче | ||
| 2.1.18 | Шипка за брусилно тркало (кратка) | 87×∅31,75×∅96мм | Чуангјун | 1 парче | ||
| 2.1.19 | Климатизација | - | ЈУЕДЕ | 1 парче | ||
| 2.1.20 | Трибојна сигнална ламба | DC24V | Шнајдер | 1 парче | ||
| 2.1.21 | Мерач на проток | SI5000 | ИФМ | 1 парче | ||
| 2.1.22 | Специфично напојување за возење | 15KW | ЊУКОМ | 1 парче | ||
| 2.1.23 | Група на електромагнетни вентили | M4GE280R-CX-E20D-5-3 | ХББ | 1 сет | ||
| 2.1.24 | Автоматски систем за подмачкување на X, Y, Z-оската | - | Тајван | 1 сет | ||
| 2.2 | Конфигурација на CNC систем | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | БРОЈ | 1 парче | ||
| 2.2.2 | Филтер за напојување | АГОФИЛ024А | БРОЈ | 1 парче | ||
| 2.2.3 | Филтер за напојување | AGOFIL001S | БРОЈ | 1 парче | ||
| 2.2.4 | Отпор | AGORES008 | БРОЈ | 1 парче | ||
| 2.2.5 | Главно напојување на системот | MDLL3015N00AN0I | БРОЈ | 1 парче | ||
| 2.2.6 | Серво драјвер | MDLUX021B1CAN0I | БРОЈ | 4 парчиња | ||
| 2.2.7 | Серво мотор со B-оска | SPX1262N5IA2L02 | БРОЈ | 1 парче | ||
| 2.2.8 | Мотор со А-оска | MDLUX014B1CAN0I | БРОЈ | 1 парче | ||
| 2.2.9 | Серво мотор со Y-оска | SPX0751V5IF2L02 | БРОЈ | 1 парче | ||
| 2.2.10 | Серво мотор со X/Z оска | MDLUX014B1CAN0I | БРОЈ | 2 парчиња | ||
| 2.2.11 | Серво драјвер со U/W оска | SPX0952N5IA2L02 | БРОЈ | 2 парчиња | ||
| 2.2.12 | Серво мотор со V-оска | MDLUX014B1CAN0I | БРОЈ | 1 парче | ||
| 2.2.13 | Спојка | SPX0751V5IA2L02 | БРОЈ | 1 парче | ||
| 2.2.14 | Внесување | SPX0751V5IA2L02 | БРОЈ | 2 парчиња | ||
| 2.2.15 | Излез | EK1100 | БРОЈ | 2 парчиња | ||
| 2.2.16 | Аналоген влезен модул | CTMT1809 | БРОЈ | 1 парче | ||
| 2.2.17 | Терминатор | CTMT2809 | БРОЈ | 1 парче | ||
| 2.2.18 | Оперативен панел | CTMT3162 | БРОЈ | 1 парче | ||
| 2.2.19 | НКК | CTMT9011 | БРОЈ | 1 парче | ||
| 2.2.20 | НКК | FXHE02ARE2HE000 | БРОЈ | 1 парче | ||
| 2.2.21 | НКК | FXP2101200 | БРОЈ | 1 парче | ||
| 2.2.22 | НКК | FXSO200061 | БРОЈ | 1 парче | ||
| 2.2.23 | НКК | FXSV994100 | БРОЈ | 1 парче | ||
| 2.2.24 | НКК | FXSO100006 | БРОЈ | 1 парче | ||
| 2.2.25 | НКК | FXSO100008 | БРОЈ | 1 парче | ||
| 2.2.26 | НКК | FXSO100375 | БРОЈ | 1 парче | ||
| 2.2.27 | НКК | FXSO100392 | БРОЈ | 1 парче | ||
| 2.2.28 | НКК | FXPA000586 | БРОЈ | 1 парче | ||
| 2.2.29 | НКК | FXSW282122 | БРОЈ | 1 парче | ||
| 2.2.30 | НКК | FXSW282124 | БРОЈ | 1 парче | ||
| 2.2.31 | НКК | FXSO100012 | БРОЈ | 1 парче | ||
| 2.3 | Стандардна конфигурација на софтвер за брусење алатки | |||||
| 2.3.1 | Едноставен фрезов секач | Чуангјун самостојно развиен | 1 парче | |||
| 2.3.2 | Едноставна вежба | Чуангјун самостојно развиен | 1 парче | |||
| 2.3.3 | 3D проверка на судири со 3D симулација на машина | Чуангјун самостојно развиен | 1 парче | |||
| 2.3.4 | 3D симулација на алатки | Чуангјун самостојно развиен | 1 парче | |||
| 2.3.5 | Автоматско откривање на сонда | Чуангјун самостојно развиен | 1 парче | |||
Категории на производи
-

Центар за обработка со висока цврстина на CNC од серијата VC со...
-

Линеарен водич за хоризонтални подвижни колони од серијата HP...
-

Линеарен водич за хоризонтални подвижни колони од серијата HT...
-

VS серија со четири ленти за тешка CNC машинска обработка...
-

CNC машински центар од серијата V со висока цврстина
-

Центар за обработка со двојна колона од серијата X со CNC
-

Хоризонтален 5-осен CNC машински центар TKG1600
-

CNC вертикално стружење и глодање на композитен центар...
-

Центар за високобрзи CNC обработка GM серија
-

CNC глодање со голема брзина GT серија
-

CNC струг со двојно вретено SK32
-

CNC вертикален центар за обработка RFTV510 за тркала...