


CNC струг со двојно вретено Серија 208


Видео за производот
Конфигурација на производот
Вовед
КулаDдизајнPперформанси
Интегрираната структура на позитивна Y-оска е многу крута, издржлива и има подобри перформанси од интерполацијата Y-оска.
· Помазна и порамномерна обработка на контурите на рамнината
· Полесна обработка на сложени закривени површини и контури
Во споредба со „интерполацијата Y“, „позитивната Y“ има очигледни предности при рамнинско глодање. Движењето на „позитивната Y“ по Y-оската е нормално на X-оската и е движење по една оска. Движењето на „интерполацијата Y“ по Y-оската е за интерполирање на права линија низ истовремено движење на X-оската и Y-оската. Во споредба со „позитивната Y“ за рамнината на рамнината на глодањето, обработката на „позитивната Y“ оска е очигледно светла и мазна.
ДиректноDривSсинхронозенEелектриченSшпиндл
Висока цврстина, висок вртежен момент, поголема ефикасност, подобра завршна обработка, попрецизно индексирање.
Сите главни делови на CNC машината се изработени од леано железо HT300 со исклучително силен капацитет за апсорпција на удари.
Карактеристики на машински алати со електрични вретена со директен погон
● Точност на позиционирање на инкрементален кодер со магнетен прстен (синусоид и косинус): 20 лачни секунди,
Точност на индексирање на C-оската: 40 лачни секунди
● Брза брзина на одзив при стартување и запирање, заштедувајќи време на машинската алатка и ефикасно подобрувајќи го производствениот капацитет
● Мало оптоварување на сечење, заштеда на енергија и заштеда на енергија, подобра заштита на машинските алати и продолжен век на траење
● Ефикасно елиминирање на вибрациите на вретеното, добар ефект на балансирање, добра завршна обработка и подобрување на површинската завршна обработка на работните парчиња
(Предности на стругање наместо брусење, изглед на тврдо стругање, грубост на површината Ra 0,2μm)
· Моторот на вретеното е опремен со систем за ладење за да се потисне влијанието на термичкото поместување и да се обезбеди вретеното да продолжи да работи на константна температура.
(Точноста на истегнувањето на носот е во рамките на 0,002 mm, што обезбедува постабилна точност)
· Синхроно вретено со директен погон монтирано на задната страна, попогодна инсталација и одржување
· A2-5: 7016AC-предни два задни два
· A2-6: напред NN3020+100BAR10S, заден NN3018
A2-8: преден NN3024+BT022B*2, заден NN3022
Тешки-DјутиCасIронBасеAnd Cкомпоненти
Сите одливки се оптимизирани со анализа на конечни елементи (FEA) за да се намали дисторзијата и капацитетот за апсорпција на удари при полетување. Одливките од главните серии на CNC стругови се зајакнати со ребра за да се зголеми цврстината и термичката стабилност. Компактните и симетрични одливки за глава и задна страна дополнително ја зголемуваат цврстината и обезбедуваат висока точност на позиционирање и повторување.
Технички спецификации
| Ставка | Име | Единица | 208MS | 208MSY |
| Патување | Максимален дијаметар на ротација на креветот | mm | Φ680 | Φ700 |
| Максимален дијаметар на обработка | mm | Φ370 | Φ300 | |
| Максимален дијаметар на ротација на држачот за алати | mm | Φ300 | Φ300 | |
| Максимална должина на обработка | mm | 420 | 400 | |
| Растојание помеѓу два центри | mm | - | - | |
| Sшпиндл Цилиндар Чак | Вретенов нос | АСА | А2-6 | А2-6 |
| Хидрауличен цилиндар/стега | Инч | 8'' | 8'' | |
| Дијаметар на вретеното низ дупката | mm | Φ79/66 | Φ79/66 | |
| Макс. дијаметар на шипка низ дупката | mm | Φ65/52 | Φ65/52 | |
| Максимална брзина на вретеното | вртежи во минута | 4300 | 4300 | |
| Моќност на вретеното | kw | 18/22 | 18/22 | |
| Вртежен момент на моторот на вретеното | Nm | 91-227 | 91-227 | |
| Под-Sшпиндл Цилиндар Чак | Под-Вретенов нос | АСА | А2-5 | А2-5 |
| Под-Хидрауличен цилиндар/стега | Инч | 6„ | 6„ | |
| Под-Дијаметар на вретеното низ дупката | mm | Φ56 | Φ56 | |
| Под-Макс. дијаметар на шипка низ дупката | mm | Φ46 | Φ46 | |
| Под-Максимална брзина на вретеното | вртежи во минута | 5500 | 5500 | |
| Под-Моќност на вретеното | kw | 17,5 | 17,5 | |
| X/ZN/SAксисFпотребаPарматери | Моќност на X моторот | kw | 2,5 | 2,5 |
| Моќност на Y-моторот | kw | - | 1.2 | |
| Моќност на Z-моторот | kw | 2,5 | 2,5 | |
| Sмоторна моќност | Kw | 1.2 | 1.2 | |
| Xоската на движење | mm | 236 | 204 | |
| Yоската на движење | mm | - | 100±50 | |
| Zоската на движење | mm | 510 | 492 | |
| Спецификации за шината на X/Z оската | спецификација | 35 ролер | 35 ролер | |
| Спецификации на шината на Y-оската | спецификација | 25 ролери | 25 ролери | |
| S-оската движење | mm | 600 | 600 | |
| Xбрзо движење на оската | Мм/мин | 20 | 20 | |
| Zбрзо движење на оската | Мм/мин | 20 | 20 | |
| Yбрзо движење на оската | Мм/мин | - | 8 | |
| Sбрзо движење на оската | Мм/мин | 24 | 24 | |
| Серво моќност КулаPарматери | Тип на електричен купола | / | БМТ55 | БМТ55 |
| Станица за алати | / | 12Т | 12Т | |
| Моќност на М моторот | kw | 5,5 | 5,5 | |
| Вртежен момент на моторот на М-оската | Nm | 35 | 35 | |
| Максимална брзина на главата | вртежи во минута | 6000 | 6000 | |
| Спецификации за држачот за алати со надворешен дијаметар | mm | 25*25 | 25*25 | |
| Спецификации за држачот за алати со внатрешен дијаметар | mm | Φ40 | Φ40 | |
| Соседното време за промена на алатката | сек | 0,15 | 0,15 | |
| Точност на позиционирање | / | ±2” | ±2” | |
| Повторена точност на позиционирање | / | ±1” | ±1” | |
| Задна летваPарматери | Програмабилен хидрауличен заден дел | / | - | - |
| Задна летва Макс. патување | mm | - |
| |
| Дијаметар на ракавот | mm | - |
| |
| Патување со ракав | mm | - |
| |
| Конусен ракав | / | - |
| |
| Димензии | Вкупни димензии | m | 2800*2100*1800 | 2700*2400*2000 |
| Тежина на машината приближно. | kg | 5900 | 5300 | |
| Друго | Волумен на резервоарот за течност за сечење | L | 150 | 150 |
| Моќност на пумпата за вода за ладење | kw | 0,75 | 0,75 | |
| Волумен на кутијата на хидрауличната единица | L | 40 | 40 | |
| Моќност на моторот на хидрауличната пумпа за масло | kw | 1,5 | 1,5 | |
| Волумен на резервоарот за масло за подмачкување | L | 2 | 2 | |
| Моќност на моторот на автоматската пумпа за подмачкување | kw | 50 | 50 |
Вовед во конфигурацијата
ПолесноTo Use And MрудаPмоќен
● Целосно надграден дизајн
●Опремен со i HMI
●Опремен со најновата CNC и серво технологија на FANUC
● Стандардизирано со персонализирани функции
●Проширен капацитет на меморијата
ЛеснотијаOf Use
Спречете ненадеен застој на машината преку превентивно одржување
● Богати функции за предвидување на грешки
Лесно пронајдете ја локацијата на дефектот и скратете го времето за закрепнување
● Функции за дијагностика/одржување
Високи перформанси на обработка
СкратеноCциклусTвреме
● Високо ефикасна технологија за обработка
Постигнете висококвалитетна обработка
Технологија за фина обработка на површини
● Функција за дијагностицирање/одржување
ВисокOоперацијаRјадеше
Секогаш поддржувајте разни операции на местото на обработка
●ФАНУК
ПерсонализираноSекранIs EазискиTo Use
● Стандардизирана персонализирана функција
Иницијативи во областа на IoT
● Поддршка за широк спектар на мрежи на локацијата
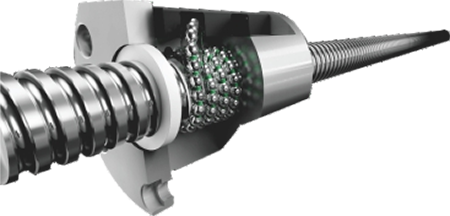
ТХКBситеSекипажот
·C3 степен, со употреба на високопрецизен топчест завртка, со претходно оптоварување на навртките и третман за претходно затегнување на завртките за претходно елиминирање на обратниот удар и издолжувањето на покачувањето на температурата, покажувајќи одлична точност на позиционирање и повторување.
· Директен погон на серво мотор за намалување на грешката при обратен удар.
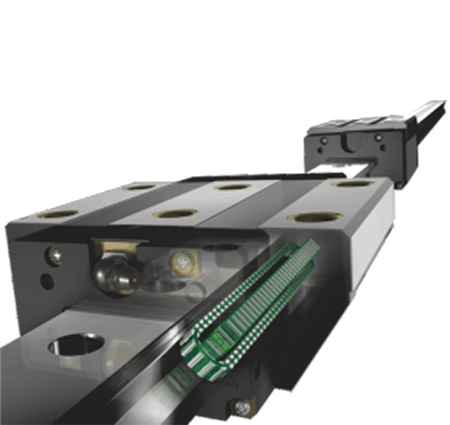
ТХКRолерLво близинаGводич
·P одделение ултра висока цврстина SRG прецизен степен, линеарен водич со нулти клиренс, лачно сечење, конусно сечење, површинска текстура е релативно униформа. Погодно за работа со голема брзина, значително намалувајќи ја потребната коњска сила за CNC машински алатки.
· Тркалање наместо лизгање, мало губење на триење, чувствителен одговор, висока точност на позиционирање. Може да го носи товарот во насока на движење во исто време, а површината за контакт на шината е сè уште во контакт со повеќе точки за време на оптоварувањето, а цврстината на сечењето нема да се намали.
· Лесно се склопува, има силна заменливост и едноставна структура за подмачкување; количината на абење е многу мала, а работниот век е долг.
СКФBобетка/OопуштањеMахина
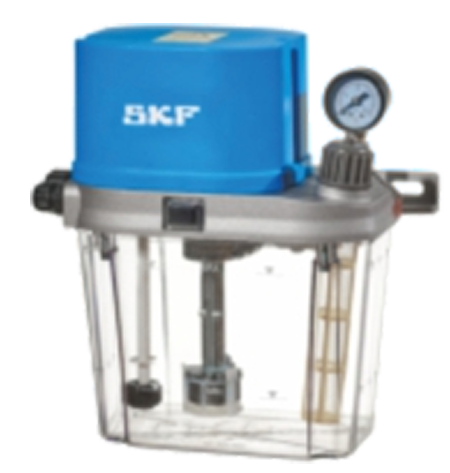
· Автоматскиот подмачкувач ги задоволува потребите на различни апликации, погоден за различни работни услови, сигурни производи, флексибилна употреба.
· Задоволување на потребите за подмачкување на лежиштата при високи температури, силни вибрации и опасна средина.
Секоја точка на подмачкување користи волуметриски пропорционален дистрибутер за контрола на количината на подмачкување, а машината за струг со CNC може да се контролира од PLC за прецизно снабдување со масло.
КулаDдизајнPперформанси
Интегрираната структура на позитивна Y-оска е многу крута, издржлива и има подобри перформанси од интерполацијата Y-оска.
· Помазна и порамномерна обработка на контурите на рамнината
· Полесна обработка на сложени закривени површини и контури
Во споредба со „интерполацијата Y“, „позитивната Y“ има очигледни предности при рамнинско глодање. Движењето на „позитивната Y“ по Y-оската е нормално на X-оската и е движење по една оска. Движењето на „интерполацијата Y“ по Y-оската е за интерполирање на права линија низ истовремено движење на X-оската и Y-оската. Во споредба со „позитивната Y“ за рамнината на рамнината на глодањето, обработката на „позитивната Y“ оска е очигледно светла и мазна.
ДиректноDривSсинхронозенEелектриченSшпиндл
Висока цврстина, висок вртежен момент, поголема ефикасност, подобра завршна обработка, попрецизно индексирање.
Сите главни делови на машината се изработени од леано железо HT300 со исклучително силен капацитет за апсорпција на удари.
Карактеристики на машински алати со електрични вретена со директен погон
● Точност на позиционирање на инкрементален кодер со магнетен прстен (синусоид и косинус): 20 лачни секунди,
Точност на индексирање на C-оската: 40 лачни секунди
● Брза брзина на одзив при стартување и запирање, заштедувајќи време на машинската алатка и ефикасно подобрувајќи го производствениот капацитет
● Мало оптоварување на сечење, заштеда на енергија и заштеда на енергија, подобра заштита на машинските алати и продолжен век на траење
● Ефикасно елиминирање на вибрациите на вретеното, добар ефект на балансирање, добра завршна обработка и подобрување на површинската завршна обработка на работните парчиња
(Предности на стругање наместо брусење, изглед на тврдо стругање, грубост на површината Ra 0,2μm)
· Моторот на вретеното е опремен со систем за ладење за да се потисне влијанието на термичкото поместување и да се обезбеди вретеното да продолжи да работи на константна температура.
(Точноста на истегнувањето на носот е во рамките на 0,002 mm, што обезбедува постабилна точност)
· Синхроно вретено со директен погон монтирано на задната страна, попогодна инсталација и одржување
· A2-5: 7016AC-предни два задни два
· A2-6: напред NN3020+100BAR10S, заден NN3018
A2-8: преден NN3024+BT022B*2, заден NN3022
Тешки-DјутиCасIронBасеAндCкомпоненти
Сите одливки се оптимизирани со анализа на конечни елементи (FEA) за да се намали дисторзијата и капацитетот за апсорпција на удари при полетување. Одливките од главните серии стругови се зајакнати со ребра за да се зголеми цврстината и термичката стабилност. Компактните и симетрични одливки за глава и задна страна дополнително ја зголемуваат цврстината и обезбедуваат висока точност на позиционирање и повторување.
| Ставка | Име | Единица | 208MS | 208MSY |
| Патување | Максимален дијаметар на ротација на креветот | mm | Φ680 | Φ700 |
| Максимален дијаметар на обработка | mm | Φ370 | Φ300 | |
| Максимален дијаметар на ротација на држачот за алати | mm | Φ300 | Φ300 | |
| Максимална должина на обработка | mm | 420 | 400 | |
| Растојание помеѓу два центри | mm | - | - | |
| Вретено Цилиндар Чак | Вретенов нос | АСА | А2-6 | А2-6 |
| Хидрауличен цилиндар/стега | Инч | 8'' | 8'' | |
| Дијаметар на вретеното низ дупката | mm | Φ79/66 | Φ79/66 | |
| Макс. дијаметар на шипка низ дупката | mm | Φ65/52 | Φ65/52 | |
| Максимална брзина на вретеното | вртежи во минута | 4300 | 4300 | |
| Моќност на вретеното | kw | 18/22 | 18/22 | |
| Вртежен момент на моторот на вретеното | Nm | 91-227 | 91-227 | |
| Под-вретено Цилиндар Чак | Нос од под-вретено | АСА | А2-5 | А2-5 |
| Субхидрауличен цилиндар/стега | Инч | 6” | 6” | |
| Дијаметар на дупката на под-вретеното | mm | Φ56 | Φ56 | |
| Подмаксимален дијаметар на дупката на прачката | mm | Φ46 | Φ46 | |
| Максимална брзина на подвретено | вртежи во минута | 5500 | 5500 | |
| Моќност на моторот со подвретено | kw | 17,5 | 17,5 | |
| Параметри на напојување на X/ZN/S оската | Моќност на X моторот | kw | 2,5 | 2,5 |
| Моќност на Y-моторот | kw | - | 1.2 | |
| Моќност на Z-моторот | kw | 2,5 | 2,5 | |
| Моќност на S-моторот | Kw | 1.2 | 1.2 | |
| Патување на X-оската | mm | 236 | 204 | |
| движење на Y-оската | mm | - | 100±50 | |
| движење на Z-оската | mm | 510 | 492 | |
| Спецификации за шината на X/Z оската | спецификација | 35 ролер | 35 ролер | |
| Спецификации на шината на Y-оската | спецификација | 25 ролери | 25 ролери | |
| S-оската движење | mm | 600 | 600 | |
| Брзо движење на X-оската | Мм/мин | 20 | 20 | |
| Брзо движење на Z-оската | Мм/мин | 20 | 20 | |
| Брзо движење на Y-оската | Мм/мин | - | 8 | |
| Брзо движење на S-оската | Мм/мин | 24 | 24 | |
| Серво моќност Параметри на кулата | Тип на електричен купола | / | БМТ55 | БМТ55 |
| Станица за алати | / | 12Т | 12Т | |
| Моќност на М моторот | kw | 5,5 | 5,5 | |
| Вртежен момент на моторот на М-оската | Nm | 35 | 35 | |
| Максимална брзина на главата | вртежи во минута | 6000 | 6000 | |
| Спецификации за држачот за алати со надворешен дијаметар | mm | 25*25 | 25*25 | |
| Спецификации за држачот за алати со внатрешен дијаметар | mm | Φ40 | Φ40 | |
| Соседното време за промена на алатката | сек | 0,15 | 0,15 | |
| Точност на позиционирање | / | ±2” | ±2” | |
| Повторена точност на позиционирање | / | ±1” | ±1” | |
| Параметри на задна летва | Програмабилен хидрауличен заден дел | / | - | - |
| Задна летва Макс. патување | mm | - | ||
| Дијаметар на ракавот | mm | - | ||
| Патување со ракав | mm | - | ||
| Конусен ракав | / | - | ||
| Димензии | Вкупни димензии | m | 2800*2100*1800 | 2700*2400*2000 |
| Тежина на машината приближно. | kg | 5900 | 5300 | |
| Друго | Волумен на резервоарот за течност за сечење | L | 150 | 150 |
| Моќност на пумпата за вода за ладење | kw | 0,75 | 0,75 | |
| Волумен на кутијата на хидрауличната единица | L | 40 | 40 | |
| Моќност на моторот на хидрауличната пумпа за масло | kw | 1,5 | 1,5 | |
| Волумен на резервоарот за масло за подмачкување | L | 2 | 2 | |
| Моќност на моторот на автоматската пумпа за подмачкување | kw | 50 | 50 |
Категории на производи
-

Центар за обработка со висока цврстина на CNC од серијата VC со...
-

Линеарен водич за хоризонтални подвижни колони од серијата HP...
-

Линеарен водич за хоризонтални подвижни колони од серијата HT...
-

VS серија со четири ленти за тешка CNC машинска обработка...
-

CNC машински центар од серијата V со висока цврстина
-

Центар за обработка со двојна колона од серијата X со CNC
-

Хоризонтален 5-осен CNC машински центар TKG1600
-

CNC вертикално стружење и глодање на композитен центар...
-

Центар за високобрзи CNC обработка GM серија
-

CNC глодање со голема брзина GT серија
-

CNC струг со двојно вретено SK32
-

CNC вертикален центар за обработка RFTV510 за тркала...