


Струг со централен погон за оска
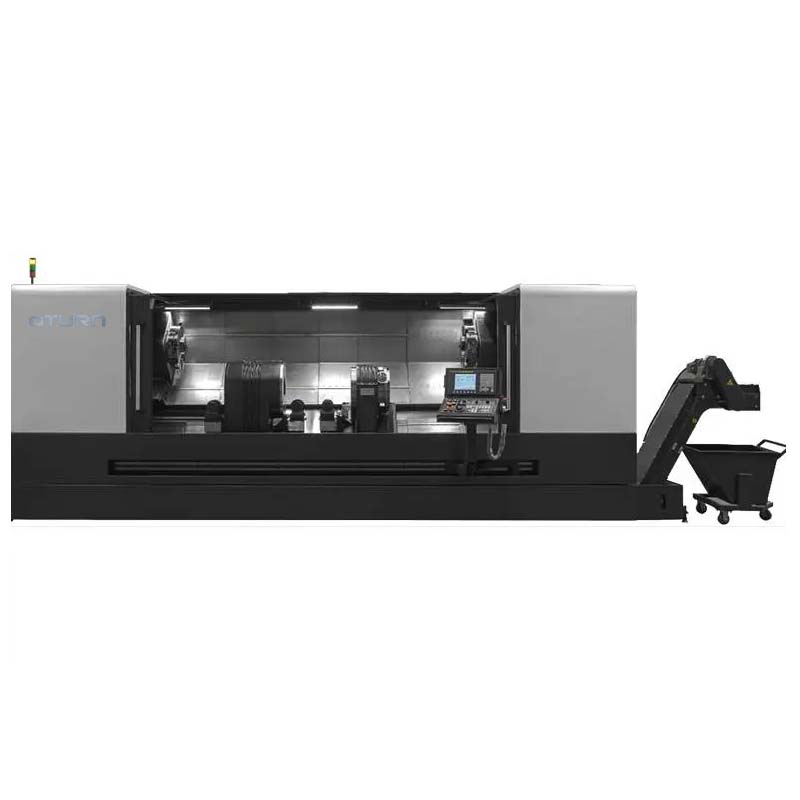
Анализа на технологијата на автомобилската оска
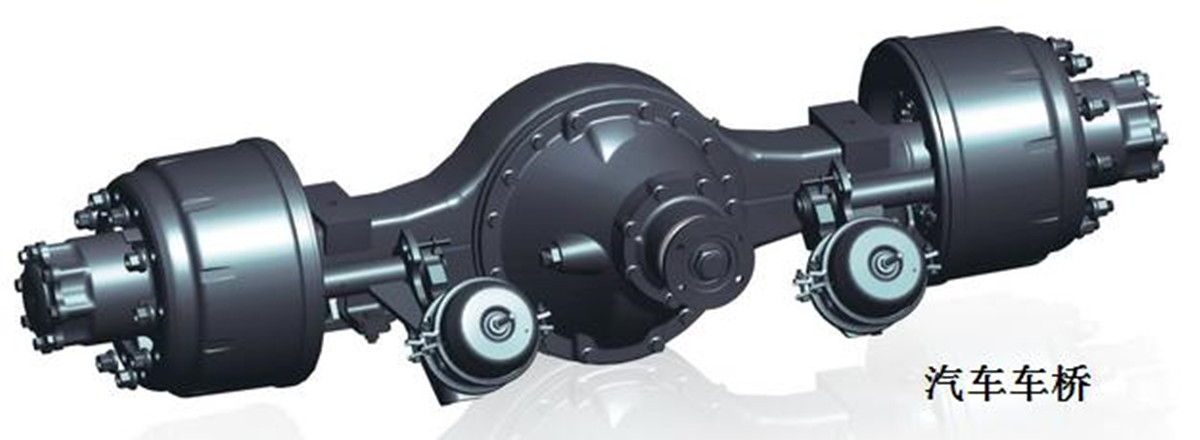
Автомобилска оска
Оските со тркала од двете страни на подвозјето (рамката) се нарекуваат автомобилски оски, а оските со погонски можности генерално се нарекуваат оски. Главната разлика помеѓу двете е дали има погон во средината на оската (оската). Во овој труд, автомобилската оска со погонска единица се нарекува автомобилска оска, а возилото без погон се нарекува автомобилска оска за да се покаже разликата.
Со зголемената побарувачка за логистика и транспорт, супериорноста на автомобилските оски, особено приколките и полуприколките, во професионалниот транспорт и специјалните операции станува сè поочигледна, а побарувачката на пазарот значително се зголеми.
Оваа технологија го анализира процесот на обработка на оската, се надева дека ќе им помогне на клиентите да изберат посоодветна CNC машина.
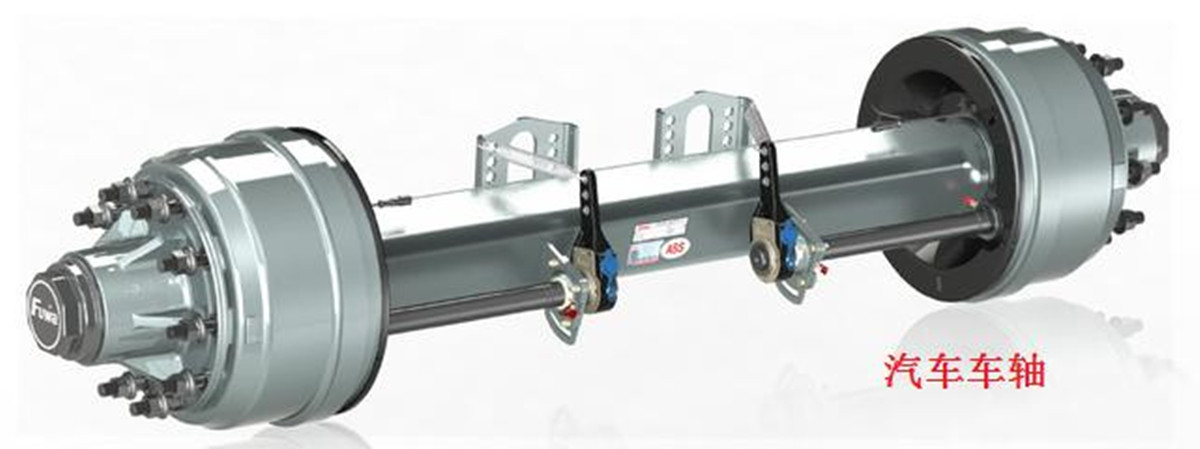
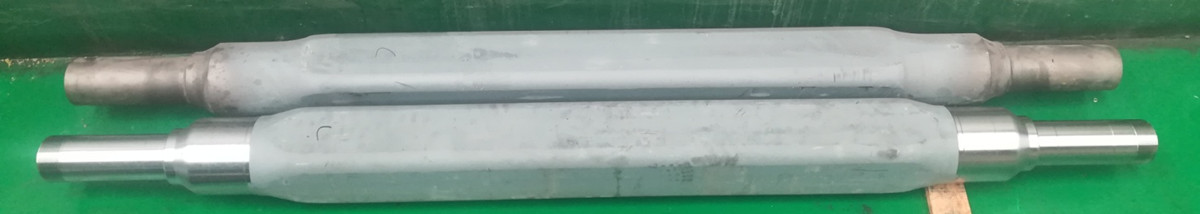
Класификација на автомобилската оска:
Видовите оски се разликуваат во зависност од типот на сопирачката и се поделени на: оски со дискови сопирачки, оски со барабанови сопирачки итн.
Според големината на структурата на дијаметарот на вратилото, таа е поделена на: американска оска, германска оска; итн.
Според обликот и структурата, се дели на:
целина: цврста квадратна цевна оска, шуплива квадратна цевна оска, шуплива тркалезна оска;
разделено тело: глава на вратило + заварување на шуплива цевка на вратило.
Од содржината на обработка на оската, цврстите и шупливите оски се поврзани со изборот на опрема за обработка.
Следниве се анализи на процесот на производство на целата оска (исто така поделена на цврста и шуплива; квадратна цевка и тркалезна цевка) и поделена оска (цврста и шуплива глава на вратило + заварување на шуплива цевка на вратило). Особено, се анализира процесот на обработка за подобро да се избере посоодветната машина.
Процес на производство и машина за автомобилски оски:
1. Традиционалниот процес на производство на целокупната оска:
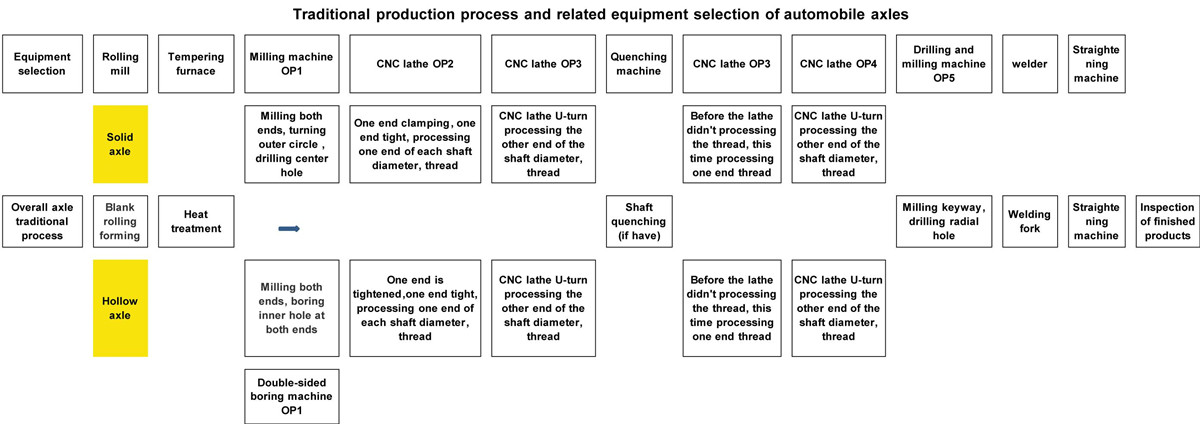
Од горенаведениот процес на производство на оски, потребни се најмалку три вида машински алати за да се заврши обработката: фрезова машина или двострана машина за дупчење, CNC струг, машина за дупчење и фрезова машина и CNC струг што треба да се врти (некои клиенти избрале CNC струг со двојна глава). Во врска со обработката на навој, ако дијаметарот на вратилото е изгаснат, тој се обработува по изгаснувањето; ако нема изгаснување, се обработува во OP2 и OP3, а машински алати од секвенцата OP4 и OP5 се изоставуваат.
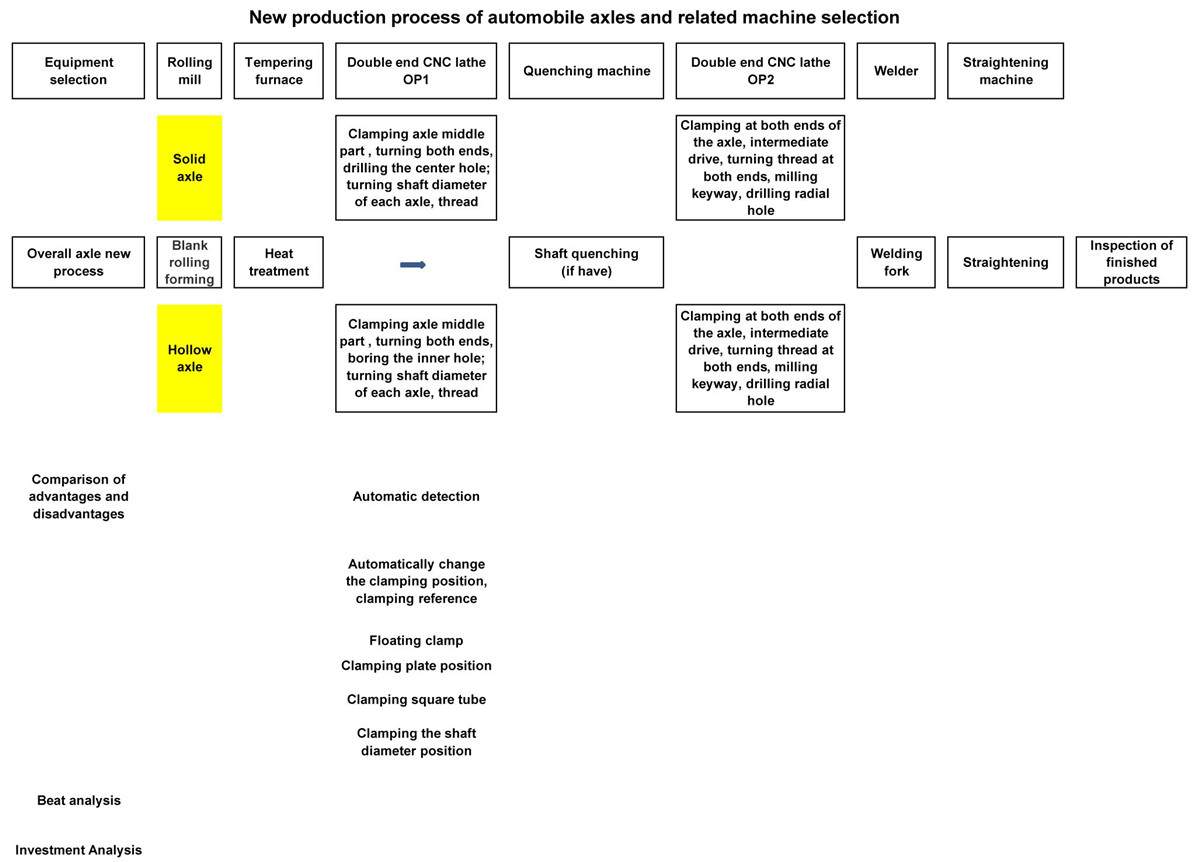
Од новиот производствен процес, машината за фреза што се користи за машинска обработка (цврста оска) или двострана машина за дупчење (шуплива оска) плус CNC струг, традиционално OP1 глодање, OP2, OP3 секвенца на стружење, па дури и OP5 дупчење и глодање. Може да се замени со двостран CNC струг OP1.
За цврсти оски каде што дијаметарот на вратилото не бара гаснење, целата содржина на обработката може да се заврши во една поставка, вклучувајќи глодање на клучни жлебови и дупчење радијални дупки. За шупливи оски каде што дијаметарот на вратилото не бара гаснење, стандардот за автоматско конвертирање на стегање може да се реализира во машинската алатка, а содржината на обработката може да се заврши со една машинска алатка.
Изборот на специјални CNC стругови со двојна оска за обработка на оските значително го скратува патот на обработка, а видот и количината на избрани машински алатки исто така ќе се намалат.
3. Процес на производство на разделена оска:
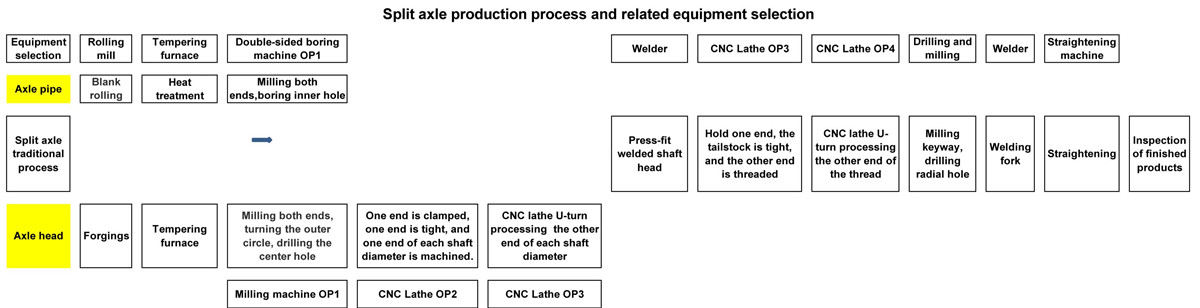
Од горенаведениот процес, опремата за обработка на цевката на оската пред заварување може да се избере и како двостран CNC струг. За обработка на оската по заварувањето, специјалниот CNC струг за двостранични оски треба да биде првиот избор: истовремена обработка на двата краја, висока ефикасност на обработка и добра точност на обработка. Доколку треба да се обработуваат клучалката и радијалната дупка на двата краја на оската, машината може да биде опремена и со држач за електричен алат за да се обработи последователната клучалка и радијалната дупка заедно.
4. Предноста и карактеристиката на новата машина за селекција на процеси:
1) Концентрација на процесот, намалување на времето на стегање на работното парче, намалување на времето на помошна обработка, користење на технологијата за истовремена обработка на двата краја, ефикасноста на производството е значително подобрена.
2) Еднократното стегање, истовремената обработка на двата краја ја подобрува точноста на обработката и коаксијалноста на оската.
3) Скратување на процесот на производство, намалување на прометот на делови на производствениот објект, подобрување на ефикасноста на користењето на локацијата и помош за подобрување на организацијата и управувањето со производството.
4) Поради употребата на високоефикасна опрема за обработка, може да биде опремена со уреди за товарење и истовар и уреди за складирање за да се постигне целосно автоматизирано производство и да се намалат трошоците за работна сила.
5) Работното парче е стегнато во средната положба, стегањето е сигурно, а вртежниот момент потребен за сечење на машинската алатка е доволен, а може да се изврши и голема количина на вртење.
6) Машинската алатка може да биде опремена со уред за автоматско откривање, особено за шупливата оска, што може да обезбеди униформна дебелина на оската по обработката.
7) За шупливи оски, кога внатрешните дупки на двата краја на OP1 секвенцерот се завршени, традиционалниот клиент ќе го користи едниот крај за да ја подигне стегата, а другиот крај за да го користи задниот дел за затегнување на работниот дел за стружење, но големината на внатрешната дупка е различна. За помалата внатрешна дупка, цврстината на затегнување е недоволна, горниот момент на затегнување е недоволен и ефикасното сечење не може да се заврши.
За новиот двостран струг, шупливата оска, кога ќе се завршат внатрешните дупки на двата краја на возилото, машината автоматски го префрла режимот на стегање: двата краја се користат за затегнување на работниот дел, а средниот погон го лебди работниот дел за да пренесува вртежен момент.
8) Главата на плочата со вградено хидраулично стегачко работно парче може да се поместува во Z-насоката на машината. Клиентот може да ја задржи позицијата во средната квадратна цевка (кружна цевка), положбата на долната плоча и положбата на дијаметарот на вратилото на оската по потреба.
5. Заклучок:
Со оглед на горенаведената ситуација, употребата на двострани CNC стругови за обработка на автомобилски оски има значителни предности во однос на традиционалните процеси. Тоа е напредна технологија на производство што може да ги замени традиционалните машински алати во однос на процесот на производство и структурата на машината.
Средниот дел од
6. Случај на клиент на оска
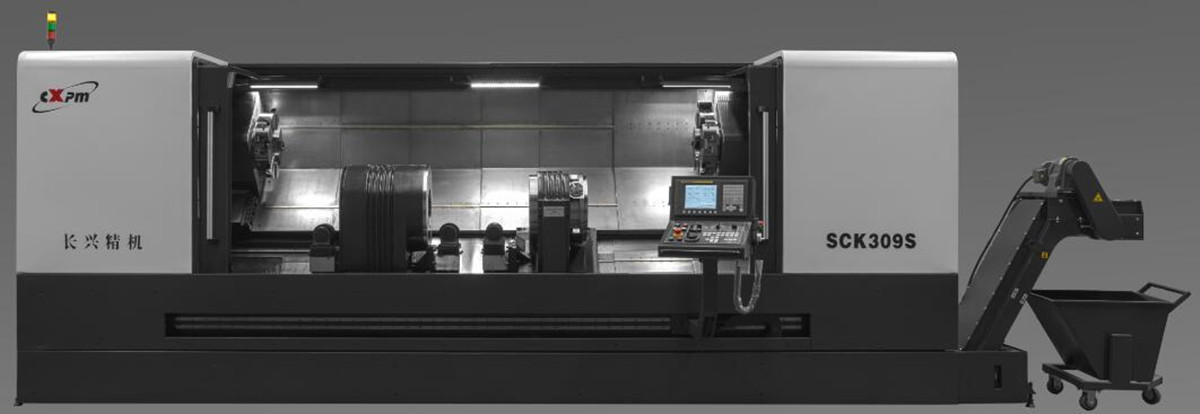
Специјален двоен CNC струг Вовед
Опсег на обработка на оската: ∮50-200mm, □50-150mm, должина на обработка: 1000-2800mm
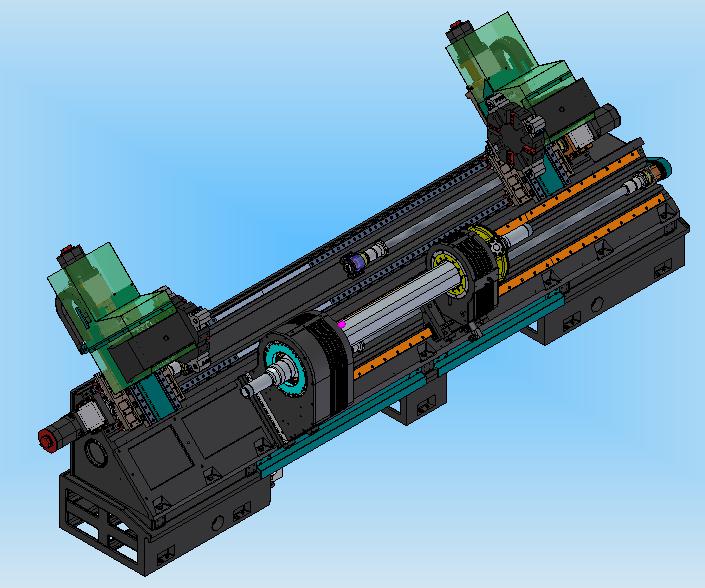
Вовед во структурата и перформансите на машината
Машинската алатка има распоред на подлогата со наклон од 45°, што има добра цврстина и лесно отстранување на струготини. Главата со функција за стегање на средниот погон е поставена во средината на подлогата, а двата држачи за алати се поставени од двете страни на кутијата на вретеното. Минималната должина на стегање на машината е 1200 mm, а максималната должина за обработка е 2800 mm. Усвоена е валачката водилка, а секое вратило за напојување на серво моторот има топчест завртка со висок звук, а еластичната спојка е директно поврзана, а бучавата е ниска, точноста на позиционирањето и прецизноста на повтореното позиционирање се високи.
■ Машината е опремена со двоканален систем за контрола. Двата држачи за алати можат да се поврзат со вретеното истовремено или одделно за да се заврши истовремена или секвенцијална обработка на двата краја на делот.
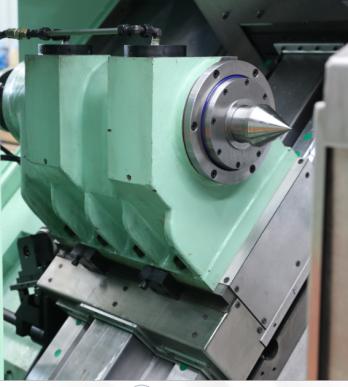
■ Машината е опремена со двојна глава. Главната глава е фиксирана во средината на лежиштето, а серво моторот снабдува енергија со главната осовина преку запчестиот ремен. Кутијата на потвретеното е инсталирана на долната водилка на машинската алатка, коаксијална со кутијата на главната осовина, и може да се движи аксијално од серво моторот за да се олесни товарењето и истоварувањето на деловите, а практично е да се прилагодат различните позиции на стегање. При обработка на делови, основата на потвретеното е заклучена на шината на машината. Коаксијалната точност на двете глави е загарантирана со процесот на производство, што резултира со повисок степен на концентричност на обработените делови.
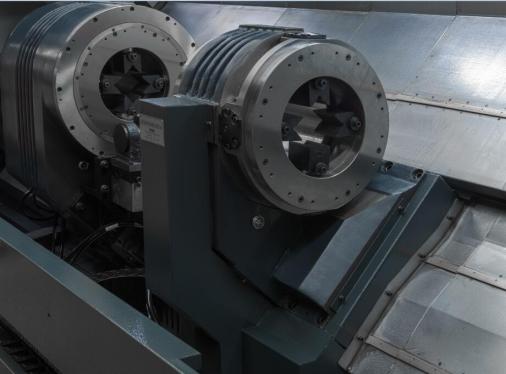
■ Главата на лопатката ги интегрира вретеновидниот систем, прицврстувачот и системот за дистрибуција на масло, и има компактна структура и сигурно работење. Специфичниот дијаметар на стегањето и ширината на главата на лопатката се одредуваат според деловите на оската на клиентот.
Главната глава на лагерот е забавена со две фази на ремен и запчаник, овозможувајќи вретеното да произведува голем вртежен момент. Стегач е инсталиран на левиот крај од главната глава и десниот крај од подглавата, соодветно, за да се реализира стегањето на деловите. Кога главната глава ги придвижува деловите да ротираат, деловите за стегање на стегата на подглавата ротираат заедно со главната глава.
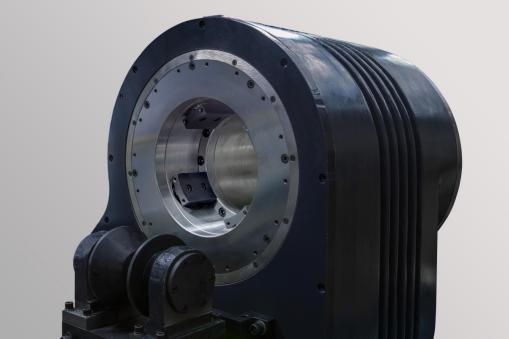
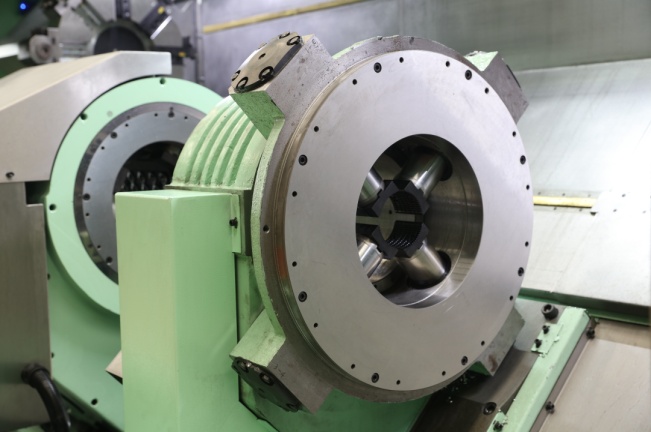
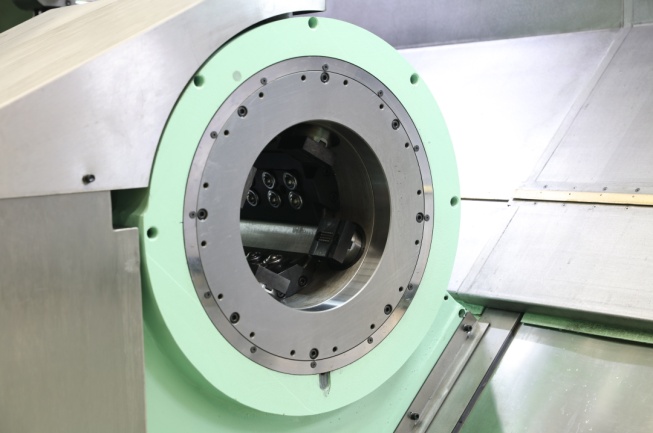
Прицврстувачот е опремен со три радијални цилиндри (четири радијални цилиндри ако се стегнати и кружниот и квадратниот материјал), клипот е возвратен со хидрауличен притисок, а канџите се инсталирани на крајот од клипот за да се реализира самоцентрирање на деловите. Стегање. Брзо и лесно е да се променат канџите при менување на деловите. Силата на стегање се прилагодува со хидрауличниот притисок на хидрауличниот систем. Кога делот е обработен, стегата ротира со главното вратило, а системот за дистрибуција на маслото снабдува масло до стегата, така што стегата има доволна сила на стегање за време на ротацијата. Стегата има предности на голема сила на стегање и голем одзив на канџата.
■ За да се реши проблемот со униформна дебелина на ѕидот по обработката на шупливата оска од страна на клиентот, машината може да биде опремена со уред за автоматска проверка на обработениот дел. Откако ќе заврши стегањето на оската, обработениот дел автоматски детектира дека сондата се протега и ја мери положбата на обработениот дел; откако ќе заврши мерењето, уредот се повлекува во затворениот простор.
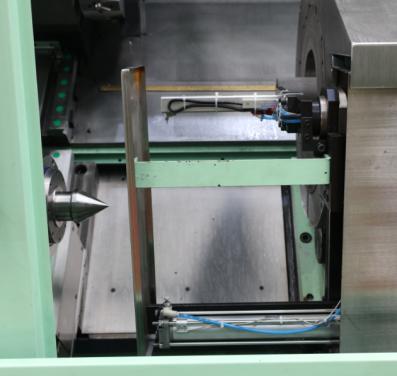
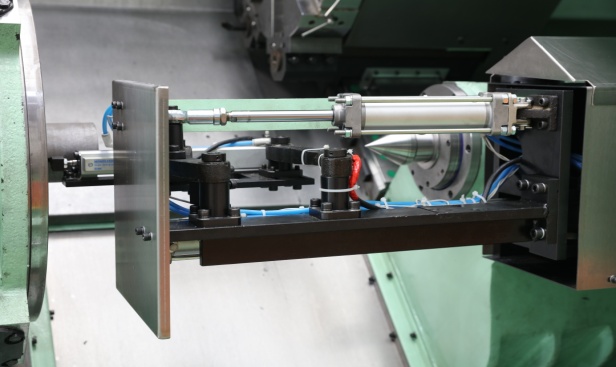
За различни процеси на обработка на шупливи оски, ако положбата на лежиштето се користи како референца за стегање, може да се избере структурата на машината со автоматско стегање и стегање, а програмабилниот заден дел е поставен од двете страни на главната и помошната глава на вретеното за да се задоволат барањата на една машина. Се очекува да се заврши обработката на два чекори одеднаш. Во исто време, исто така, им овозможува на деловите за автоматско вчитување и истоварување повеќе и подобри избори.
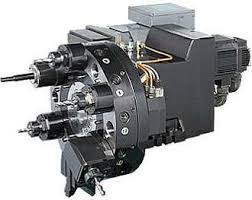
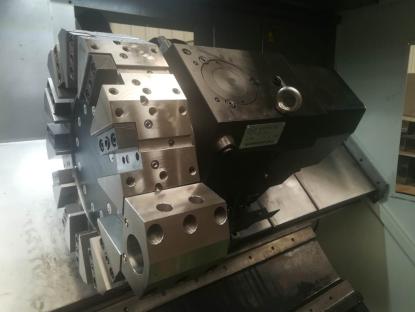
■ Левиот и десниот држач за алати можат да бидат опремени со обични ротирачки држачи за алати или електрични куполи. Тие имаат функции за дупчење и глодање, со кои може да се заврши дупчењето и глодањето на клучните делови.
■ Машинската алатка е целосно затворена и опремена со автоматски уред за подмачкување и автоматски уред за отстранување струготини (напред). Има добри заштитни перформанси, прекрасен изглед, лесно ракување и практично одржување.
■ Деталните спецификации и конфигурации на машината се одредуваат според барањата за оската и барањата на клиентот и нема да се повторуваат овде.
Ви благодарам за вниманието!
Категории на производи
-

Центар за обработка со висока цврстина на CNC од серијата VC со...
-

Линеарен водич за хоризонтални подвижни колони од серијата HP...
-

Линеарен водич за хоризонтални подвижни колони од серијата HT...
-

VS серија со четири ленти за тешка CNC машинска обработка...
-

CNC машински центар од серијата V со висока цврстина
-

Центар за обработка со двојна колона од серијата X со CNC
-

Хоризонтален 5-осен CNC машински центар TKG1600
-

CNC вертикално стружење и глодање на композитен центар...
-

Центар за високобрзи CNC обработка GM серија
-

CNC глодање со голема брзина GT серија
-

CNC струг со двојно вретено SK32
-

CNC вертикален центар за обработка RFTV510 за тркала...