


Алармни светла за CNC машинасе клучни безбедносни предупредувачки сигнали за време на работата на CNC машината. Тие ги известуваат операторите за работниот статус на опремата преку звучни повратни информации (како што се звучни сигнали или предупредувачки звуци). Дали звукот на алармната ламба е нормален е директно поврзан со тоа дали дефектите на опремата можат брзо да се откријат, обезбедувајќи безбедно работење на машинската алатка. Абнормалниот звук на алармната ламба, како што е отсуство на звук или испрекинат звук, не само што влијае на ефикасноста на одржувањето, туку може да претставува и опасност по безбедноста. Оваа статија ќе ги објасни симптомите на абнормален звук на алармната ламба и ќе обезбеди систематски процес на решавање проблеми и поправка за да му помогне на персоналот за одржување на опремата ефикасно да ги реши проблемите и да обезбеди стабилно работење на машинската алатка.
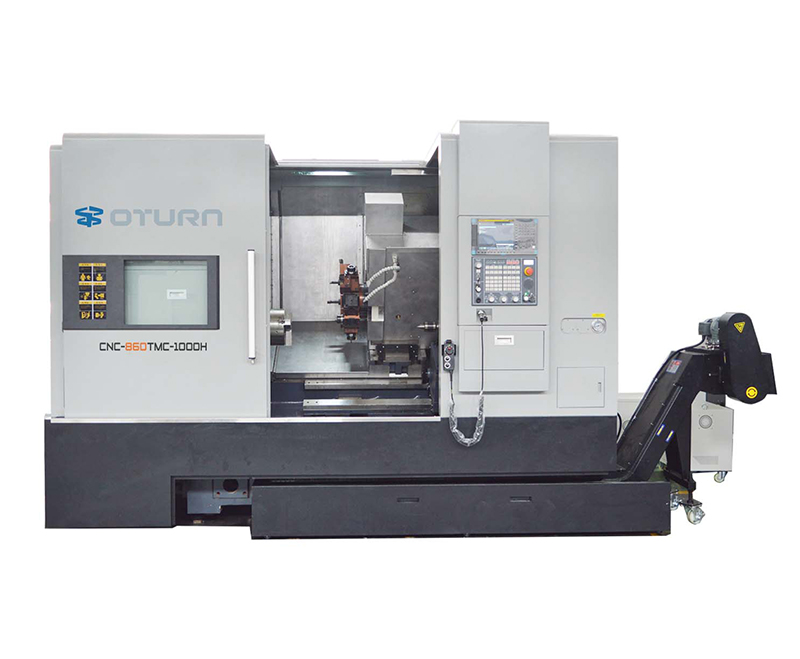
Чести симптоми и решавање проблеми со абнормален звук на алармното светло
Абнормалниот звук на алармното светло често се манифестира на три начини:
· Нема звук: Ова обично е предизвикано од исклучена аудио излезна врска или проблем со напојувањето.
· Бучава или дисторзија: Ова обично е предизвикано од стареење или оштетување на компонентите што генерираат звук, како што се зујалката или звучникот, или нестабилен напон на напојувањето.
· Испрекинат или дисконтинуиран звук: Ова често е предизвикано од лош контакт или нестабилна врска во линијата за пренос на сигналот.
Понатаму, одредувањето на обемот на абнормалниот звук е клучно. Дали проблемот се јавува само во специфични состојби на аларм, како што се алармот за итно запирање или алармот за преоптоварување? Или абнормалниот звук е заеднички за сите аларми? Ако само некои аларми звучат абнормално, може да има проблем со логиката на алармниот систем или поврзаните сензори. Ако сите аларми звучат абнормално, може да има проблем со хардверот на светлото за аларм или системот за напојување. Разјаснувањето на овие прашања ќе помогне да се стесни обемот на истрагата и да се заштеди време.
Систематски чекори за решавање проблеми со звукот на алармот
1. Проверете го напојувањето и сигналните линии
Звучниот модул на алармното светло мора да се потпира на стабилно напојување, па затоа првата задача е да се потврди напојувањето. Персоналот за одржување прво треба да го исклучи главното напојување на машината, а потоа да користи мултиметар за да го измери напонот на терминалите за напојување на алармното светло, обично 24V DC. Ако напонот не покажува напон или значителни флуктуации, следниот чекор е да се провери дали има прегорен осигурувач или оксидација на контактите на контакторот. Прегорениот осигурувач треба веднаш да се замени, додека оксидираните контакти треба да се изшмирглаат со фина шмиргла и повторно да се затегнат за да се обезбеди добар контакт.
Потоа, проследете го сигналниот кабел што ја поврзува алармната светилка и проверете ги каблите и конекторите од терминалниот блок на алармната светилка па сè до излезниот PLC модул или контролната единица за аларм. Долгорочни вибрации наCNC машинаможе лесно да ги олабави или оштети конекторите на кабелот. Оштетената заштита, исто така, може да предизвика пречки, предизвикувајќи абнормалности во сигналот. За време на одржувањето, проверете ја секоја компонента поединечно, повторно поврзете ги терминалите и затегнете ги завртките за поврзување за да се осигурате дека жиците се во добра состојба и дека заштитата е недопрена.
2. Инспекција на хардверот и замена на компонентите за сондирање
Откако ќе потврдите дека напојувачките и сигналните линии се нормални, зујалот или звучникот во внатрешноста на алармното светло може да имаат проблем. Откако ќе го исклучите алармното светло, расклопете го алармното светло и визуелно проверете ја компонентата за звучни сигнали за очигледни оштетувања, како што се напукната дијафрагма или изгорена намотка. Ако изгледот е нормален, користете мултиметар за да го измерите отпорот на компонентата за звучни сигнали. Абнормална вредност на отпор (екстремно висока или блиску до нула) укажува на дефект на компонентата.
При замена на делови, осигурајте се дека спецификациите за напон и димензиите за монтирање на новата компонента се совпаѓаат со старите. За време на инсталацијата, обрнете големо внимание на поларитетот за да избегнете обратна врска, што може да предизвика секундарно оштетување. Изборот на квалификувани делови обезбедува долготрајно, стабилно работење на алармното светло.
3. Проверете ги параметрите на PLC системот и логиката на алармот
Доколку хардверот е недопрен, следниот чекор е да се потврдат поставките за аларм во системот за контрола на машинскиот алат. Користете го програмскиот интерфејс на PLC или страницата за поставки на параметрите за да проверите дали звукот на алармот е активиран. Некои машински алати дозволуваат звукот на алармот да биде исклучен, што може да предизвика тивко светло за алармот. Исто така е важно да се потврди дека излезите на PLC за различни типови аларми функционираат правилно. На пример, дали излезот на PLC за алармот за итно запирање може да го активира звукот на алармот. Ако PLC не реагира, проверете го копчето за итно запирање и поврзаните сензори за да видите дали има дефект во компонентата за активирање на предниот дел.
Некоја опрема може да ја прилагоди јачината и фреквенцијата на звукот на алармот. Ако звукот е слаб или искривен, вратете ги стандардните поставки и повторно прилагодете ги параметрите за да обезбедите јасен и ефикасен звук.
Препораки за функционална верификација по поправката и рутинско одржување
По поправките, не заборавајте да симулирате различни сценарија за аларм за верификација, како што е притискање на копчето за итно стопирање или извршување тест за преоптоварување, за да се осигурате дека звукот на светлото за аларм е јасен и стабилен. Детални записи за причината за дефектот и специфичниот процес на поправка треба да бидат вклучени во датотеката за одржување на опремата за референца за време на последователното одржување.
За да се намали инциденцата на абнормални звуци на алармното светло, се препорачува да се воспостави план за редовно одржување. Проверувајте ги жичените врски и затегнатоста на терминалите на алармното светло најмалку еднаш месечно за да спречите олабавување поради вибрации на опремата. Дополнително, при чистење наЦПУ центар за стругање, внимавајте да спречите навлегување на вода и масло во алармното светло и оштетување на влагата од звучните компоненти. Доколку се утврди дека компонентите стареат, навремената замена е клучна за да се обезбеди долгорочна ефикасност на алармниот систем.
Со воспоставување систематски циклус на одржување на „отстранување проблеми - поправка - верификација - превенција“, не само што може да се подобри сигурноста на звукот на алармното светло, туку може значително да ги подобри и целокупните безбедносни можности за предупредување на машинската алатка, обезбедувајќи непречено производство.
Заклучок
Абнормалностите на алармното светло може да изгледаат мали, но тие се клучни за основната функција на системот за безбедносно предупредување на машинската алатка. Процесот на одржување треба да го следи принципот „прво лесно, потоа тешко, прво хардвер, потоа софтвер“, одредувајќи ја точката на грешка чекор по чекор, од поврзување на напојувањето и пренос на сигнал до поставување на хардверот и системот. Само на овој начин може брзо да се врати функцијата за звучно светло на алармното светло, да се подобри брзината на одговор на грешка на CNC машината и да се гарантира безбедноста на производството. Персоналот за одржување мора не само да ги совлада научните методи за одржување, туку и редовно да врши превентивно одржување за фундаментално да ја намали појавата на дефекти и да обезбеди безбедно и ефикасно работење на CNC машината.
Време на објавување: 03.09.2025