


Видови дупчалки што можат да се користат заCNC машини за дупчење и глодањевклучуваат вртечки дупчалки, U-дупчалки, насилни дупчалки и дупчалки со јадро.
Вртливите дупчалки најчесто се користат во дупчалки со една глава за дупчење на поедноставни единечни панели. Сега тие ретко се гледаат кај големите производители на електронски кола, а нивната длабочина на дупчење може да достигне 10 пати поголема од дијаметарот на дупчалката.
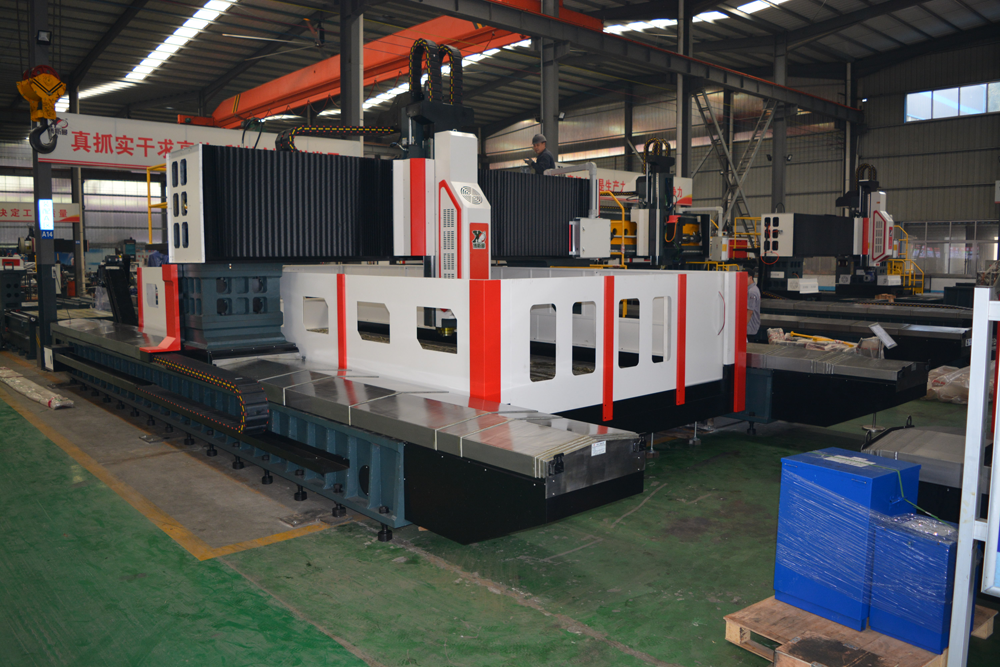
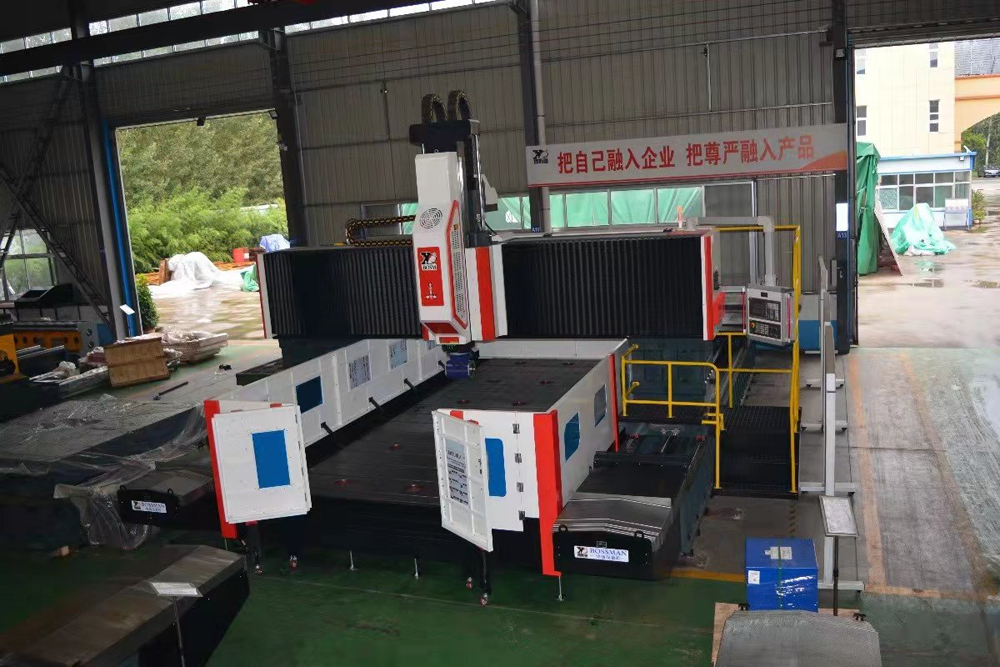
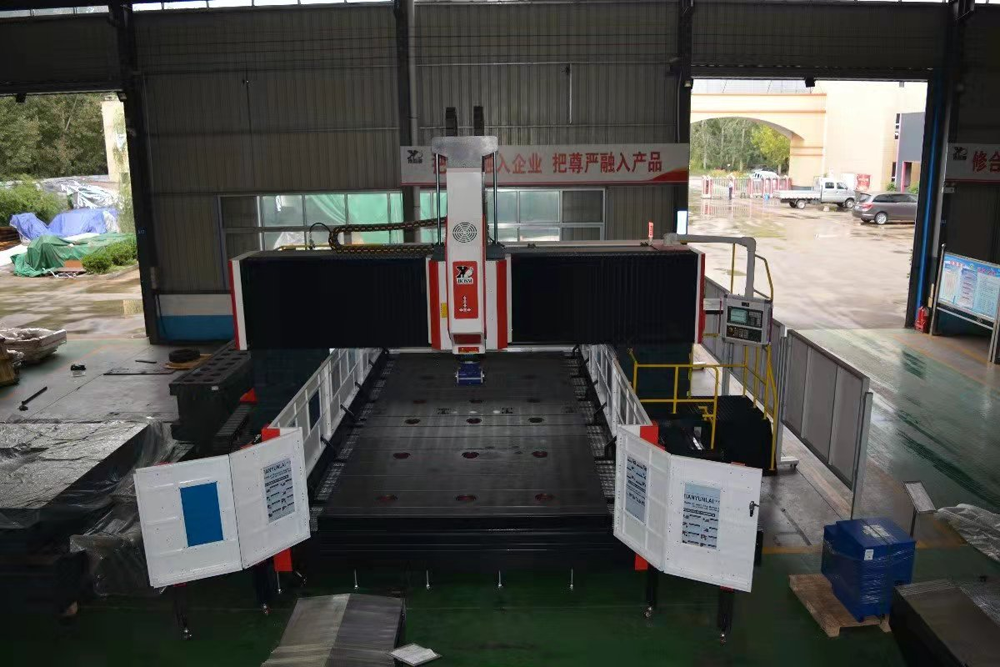
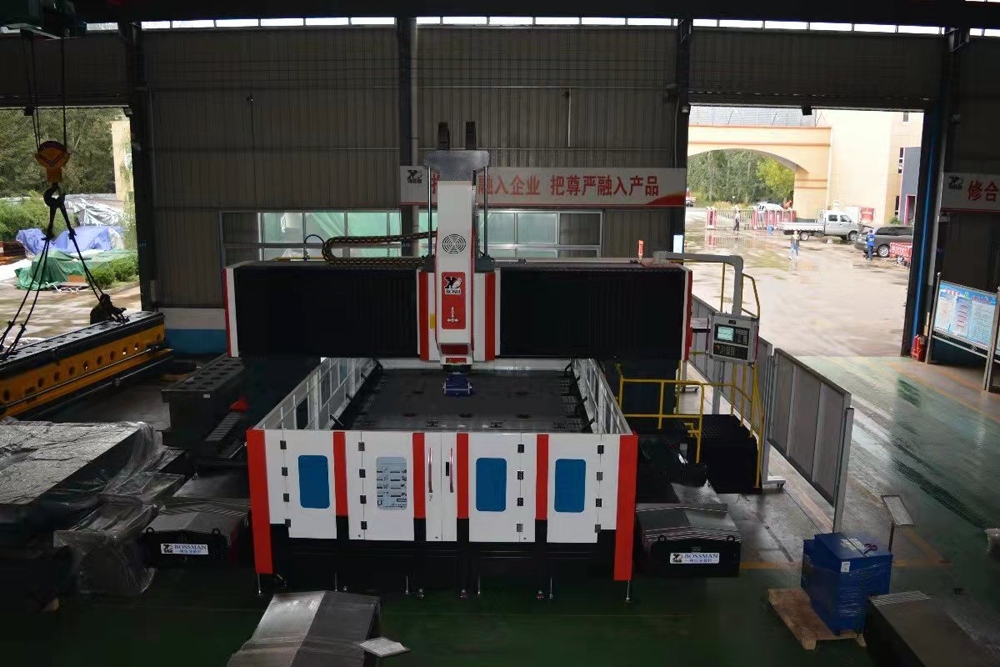 Кога купот од подлогата не е висок, употребата на ракави за дупчење може да избегне отстапување од дупчењето.CNC машина за дупчењекористи дупчалка со фиксна дршка од цементиран карбид, која се карактеризира со можност за автоматска замена на дупчалката. Висока точност на позиционирање, нема потреба од употреба на ракави за дупчење. Голем агол на спирала, голема брзина на отстранување на струготини, погодна за сечење со голема брзина. Во рамките на целата должина на жлебот на струготините, дијаметарот на дупчалката е превртен конус, а триењето со ѕидот на дупката за време на дупчењето е мало, а квалитетот на дупчењето е висок. Вообичаените дијаметри на стеблото на дупчалката се 3,00 mm и 3,175 mm.
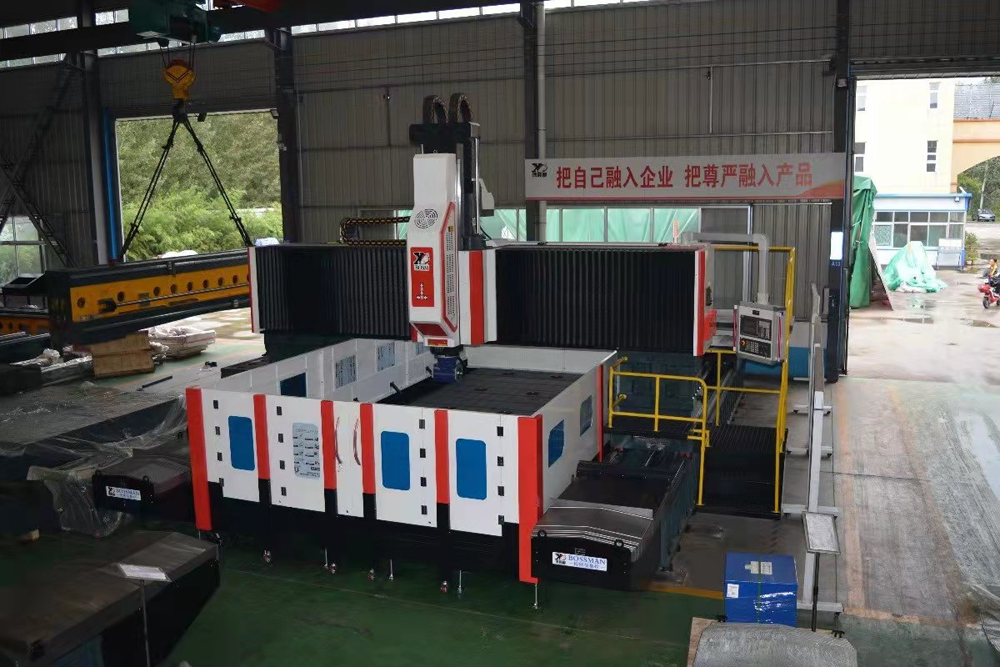
Дупчалката за дупчење на цевни плочи генерално користи цементиран карбид, бидејќи плочата од бакарна фолија обложена со епоксидна стаклена ткаенина многу брзо го троши алатот. Таканаречениот цементиран карбид е направен од прав од волфрам карбид како матрица и кобалтен прав како врзивно средство преку притисок и синтерување. Обично содржи 94% волфрам карбид и 6% кобалт. Поради својата висока тврдост, е многу отпорен на абење, има одредена цврстина и е погоден за сечење со голема брзина.
 Слаба цврстина и многу кршливост. За да се подобрат перформансите на цементираниот карбид, некои користат слој од 5-7 микрони екстра тврд титаниум карбид (TIC) или титаниум нитрид (TIN) на карбидната подлога преку хемиско таложење на пареа за да се добие поголема тврдост. Некои користат технологија на јонска имплантација за имплантација на титаниум, азот и јаглерод во матрицата до одредена длабочина, што не само што ја подобрува тврдоста и цврстината, туку и овие имплантирани компоненти можат да мигрираат навнатре кога дупчалката повторно се бруси. Некои користат физички методи за да формираат слој од дијамантски филм на врвот оддупчалка, што значително ја подобрува тврдоста и отпорноста на абење на дупчалката. Тврдината и цврстината на цементираниот карбид не се поврзани само со односот на волфрам карбид и кобалт, туку и со честичките на правот.
 За ултрафини честички од цементирани карбидни дупчалки, просечната големина на фазните зрна од волфрам карбид е под 1 микрон. Овој вид дупчалка има не само висока тврдост, туку и подобрена компресивна и свиткувачка цврстина. За да се заштедат трошоци, многу дупчалки сега користат заварена структура на стеблото. Оригиналната дупчалка е изработена од тврда легура како целина. Сега задната стебло на дупчалката е изработена од не'рѓосувачки челик, што значително ги намалува трошоците. Сепак, поради употребата на различни материјали, динамичката концентричност не е толку добра како кај целокупните тврди дупчалки. Алуминиумски дупчалки, особено за мали дијаметри.
Време на објавување: 13 декември 2021 година